01 / 04ЧПУ · 5 ОСЕЙ
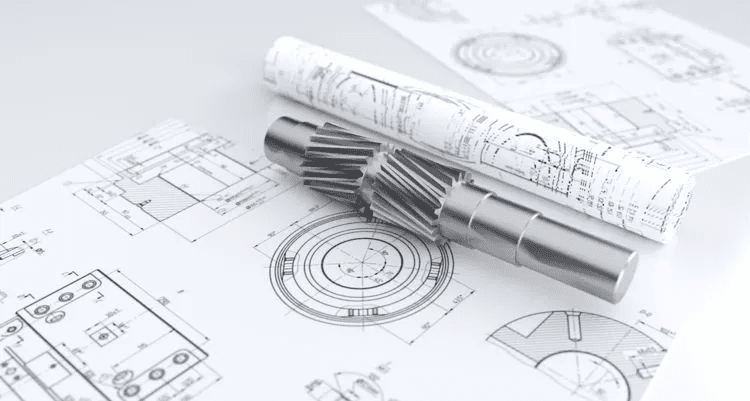
Изготовление деталей по чертежам
Механическая обработка на станках с ЧПУ с допусками до ±0,003 мм. Штамповка, литьё под давлением пластмасс и цветных сплавов.
Латунь · Сталь · АлюминийОт 1 до 10 000 шт.
ПодробнееДля приборостроения, нефтегаза и радиоэлектроники. ОКР с КД, ТУ и ТД, допуск ±0,003 мм. Импортозамещение зарубежных аналогов на собственной площадке в Брянске.
Четыре направления — от единичной детали до запуска производственной линии. Работаем по чертежу, ТЗ или эталонному образцу.
Механическая обработка на станках с ЧПУ с допусками до ±0,003 мм. Штамповка, литьё под давлением пластмасс и цветных сплавов.
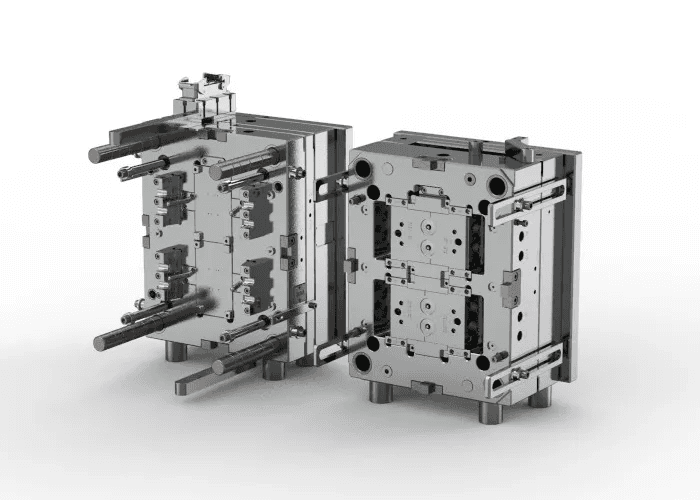
Пресс-формы, штампы и литьевые формы. Полный цикл: от чертежа или эталонного образца — до отработки на территории заказчика.
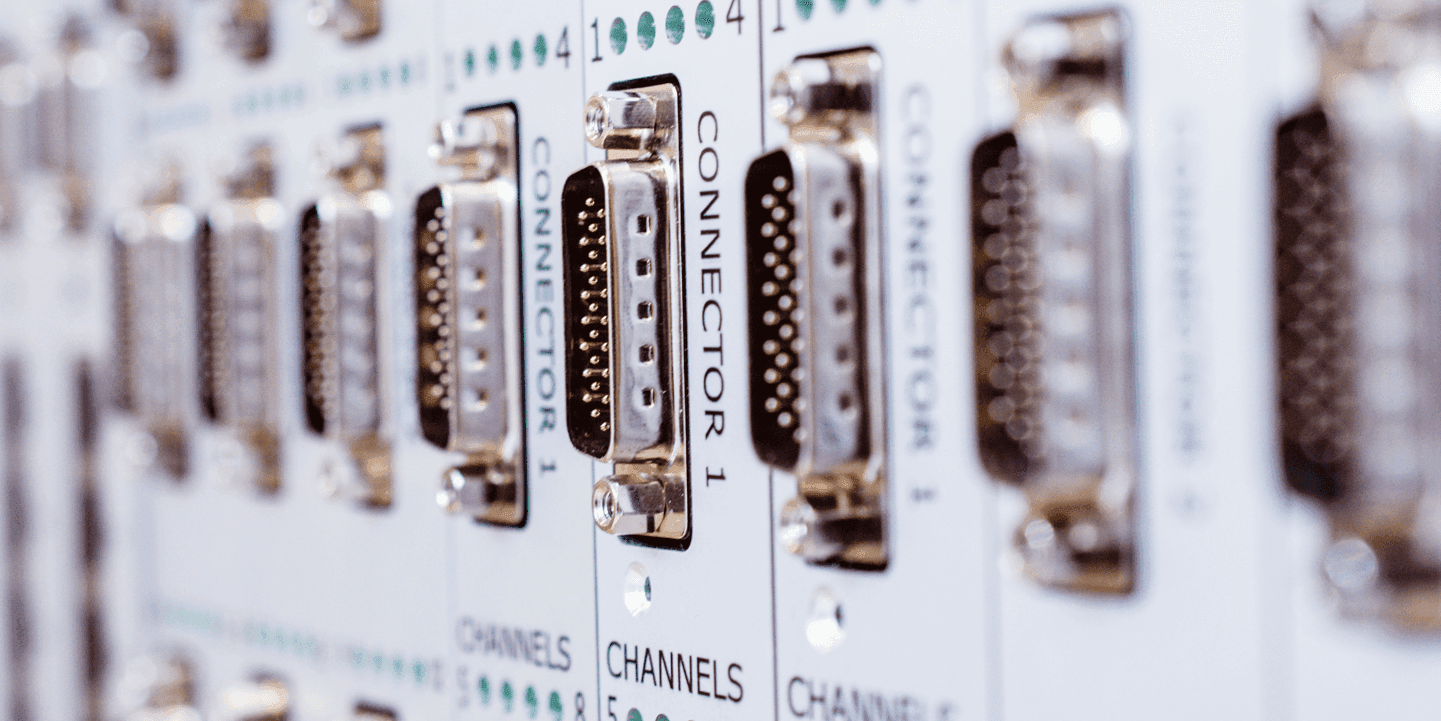
Импортозамещение зарубежных аналогов. ОКР с полной документацией (КД, ТУ, ТД), собственные серии в серийном производстве.

Подбор станков под задачу. Маршрутная технология, режущий инструмент, спецоснастка и калибры. Запуск производства под ключ.
Выборка из проектов 2023–2025. Под NDA — типовые задачи без указания заказчика; конкретные кейсы предоставим по запросу.

ОКР с выпуском полного комплекта КД, ТУ и ТД. Запущена серия для предприятия приборостроения.

Литьё пластмасс. Отработка формы на территории заказчика.

Серия из нержавеющей стали 12Х18Н10Т, протоколы измерений по заводскому регламенту.

Комплект штампов с маршрутной технологией и калибрами под запуск линии.

Литьё пластмасс: изолятор соединителя. Отработка формы на собственной площадке.

Нержавеющая сталь AISI 321 / AISI 316, протоколы измерений по заводскому регламенту.

Серийный выпуск спецкрепежа по чертежам заказчика. Контроль резьбы и геометрии на каждой партии.
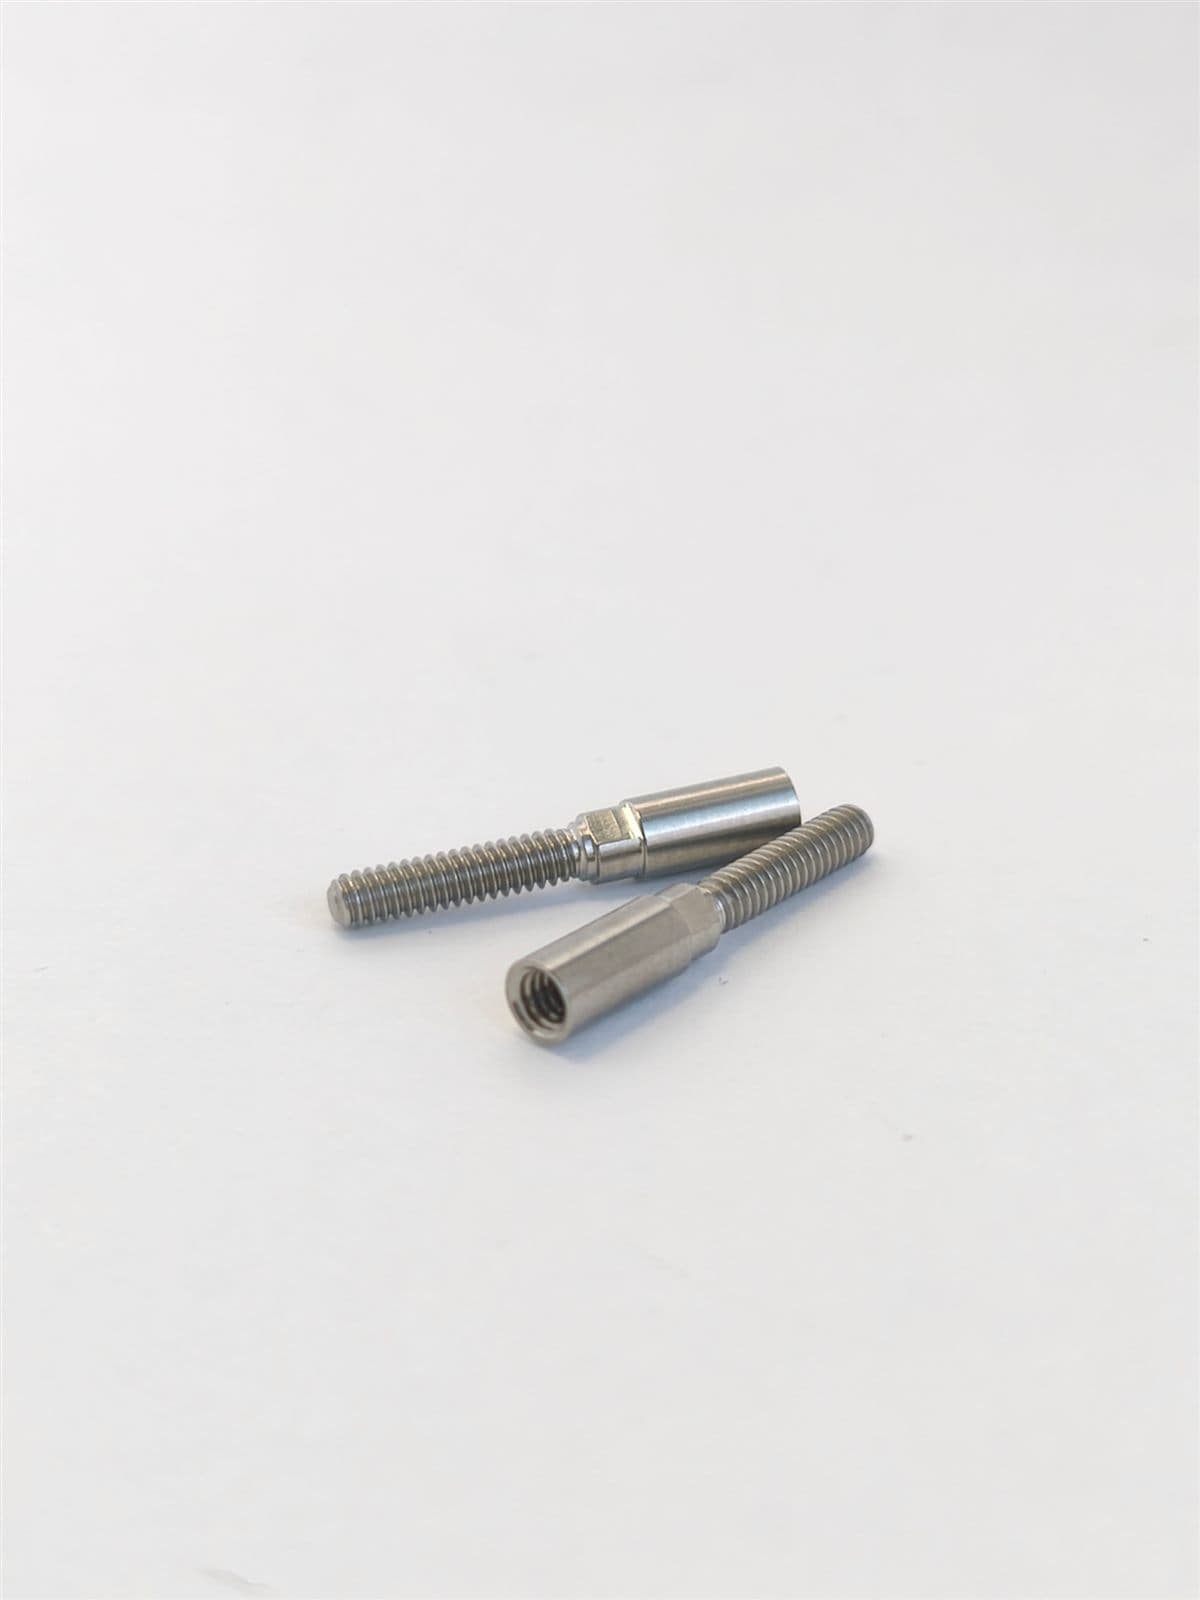
Спецкрепёж из сплава 29НК для приборных узлов. Серийные партии по графику заказчика.

Токопроводящие контакты из БрБ2: точение тонких сечений, стабильная геометрия в серии.

Прецизионные контакты из БрБ2 с гальваническим золочением — стабильное переходное сопротивление.

Стопорная втулка с внутренней резьбой из сплава 29НК. Контроль резьбы калибрами на каждой партии.

Точёная втулка с канавками из стали AISI 321. Серийный выпуск с КИМ-контролем геометрии.
Полный перечень кейсов с протоколами измерений и фотоотчётами — по запросу под NDA.
Запросить подробное портфолиоСобственная производственная площадка с японскими станками ЧПУ. Международный опыт в инжиниринге. Сквозной контроль качества на каждой операции.
Реквизиты, презентация и сертификаты — посмотрите прямо здесь или скачайте.
Производство в Брянске, инжиниринг и поставки — в Юго-Восточной Азии. Четыре узла одной логистической сети.
Если ответа на ваш вопрос нет — напишите в форме ниже, ответим в течение рабочего дня.
Задать свой вопросНа прецизионных позициях — ±0,003 мм по критичным размерам, ±0,01–0,02 мм по геометрии формы. Удерживается за счёт 5-осевых обрабатывающих центров, термоконстантного участка и контроля КИМ на каждой операции. Стабильность серии подтверждаем картой контроля и протоколом измерений по выборке за весь тираж.
Конструкционные и нержавеющие стали (40Х, 12Х18Н10Т, 95Х18), цветные сплавы (ЛС59-1, БрАЖ9-4, Д16Т, АМг6), инженерные пластики (POM, PA66, PEEK). Сертификаты на материал прилагаются к каждой партии, выборочный входной контроль по химсоставу, твёрдости и геометрии заготовки — по согласованию с заказчиком.
2D-чертежи — PDF, DWG, DXF; 3D-модели — STEP, IGES, Parasolid, SolidWorks, Компас. Если есть только эталонный образец — восстанавливаем геометрию через КИМ и оптическое сканирование, выпускаем КД с поверхностями и допусками для согласования до запуска в работу.
Паспорт партии, протокол измерений с картой критических размеров, сертификат на материал. По согласованию — методики и протоколы испытаний, маршрутно-операционная карта, акт первичной приёмки и согласованные ТУ под учётный номер заказчика.
Оснастка — собственность заказчика с момента полной оплаты. Храним на нашей площадке бесплатно весь срок сотрудничества, передаём по запросу с эксплуатационной картой, технологическим процессом и комплектом расходных запчастей. Ресурс по циклам прописан в паспорте оснастки.
NDA подписываем до получения чертежей и обсуждения деталей проекта. КД хранится в закрытом контуре, доступ — только у инженеров проекта по списку. Принимаем форму соглашения заказчика, подписываем расширенные NDA для предприятий приборостроения и оборонного контура.
От 3 до 6 месяцев в зависимости от сложности: расшифровка аналога и обмеры, выпуск КД, ТУ и ТД, изготовление установочной партии 5–20 шт., согласование с заказчиком, выход на серийную технологию. Прототип без серии — 6–10 недель.
Да. Есть опыт серийных поставок предприятиям приборостроения и оборонного контура. ТУ оформляем под требования заказчика, сопровождаем процедуру приёмки военным представительством, ведём раздельный учёт по ГОЗ при заключении соответствующего контракта.
Заполните форму или напишите нам напрямую — любым удобным способом.