Интехстандарт

Технологическая оснастка

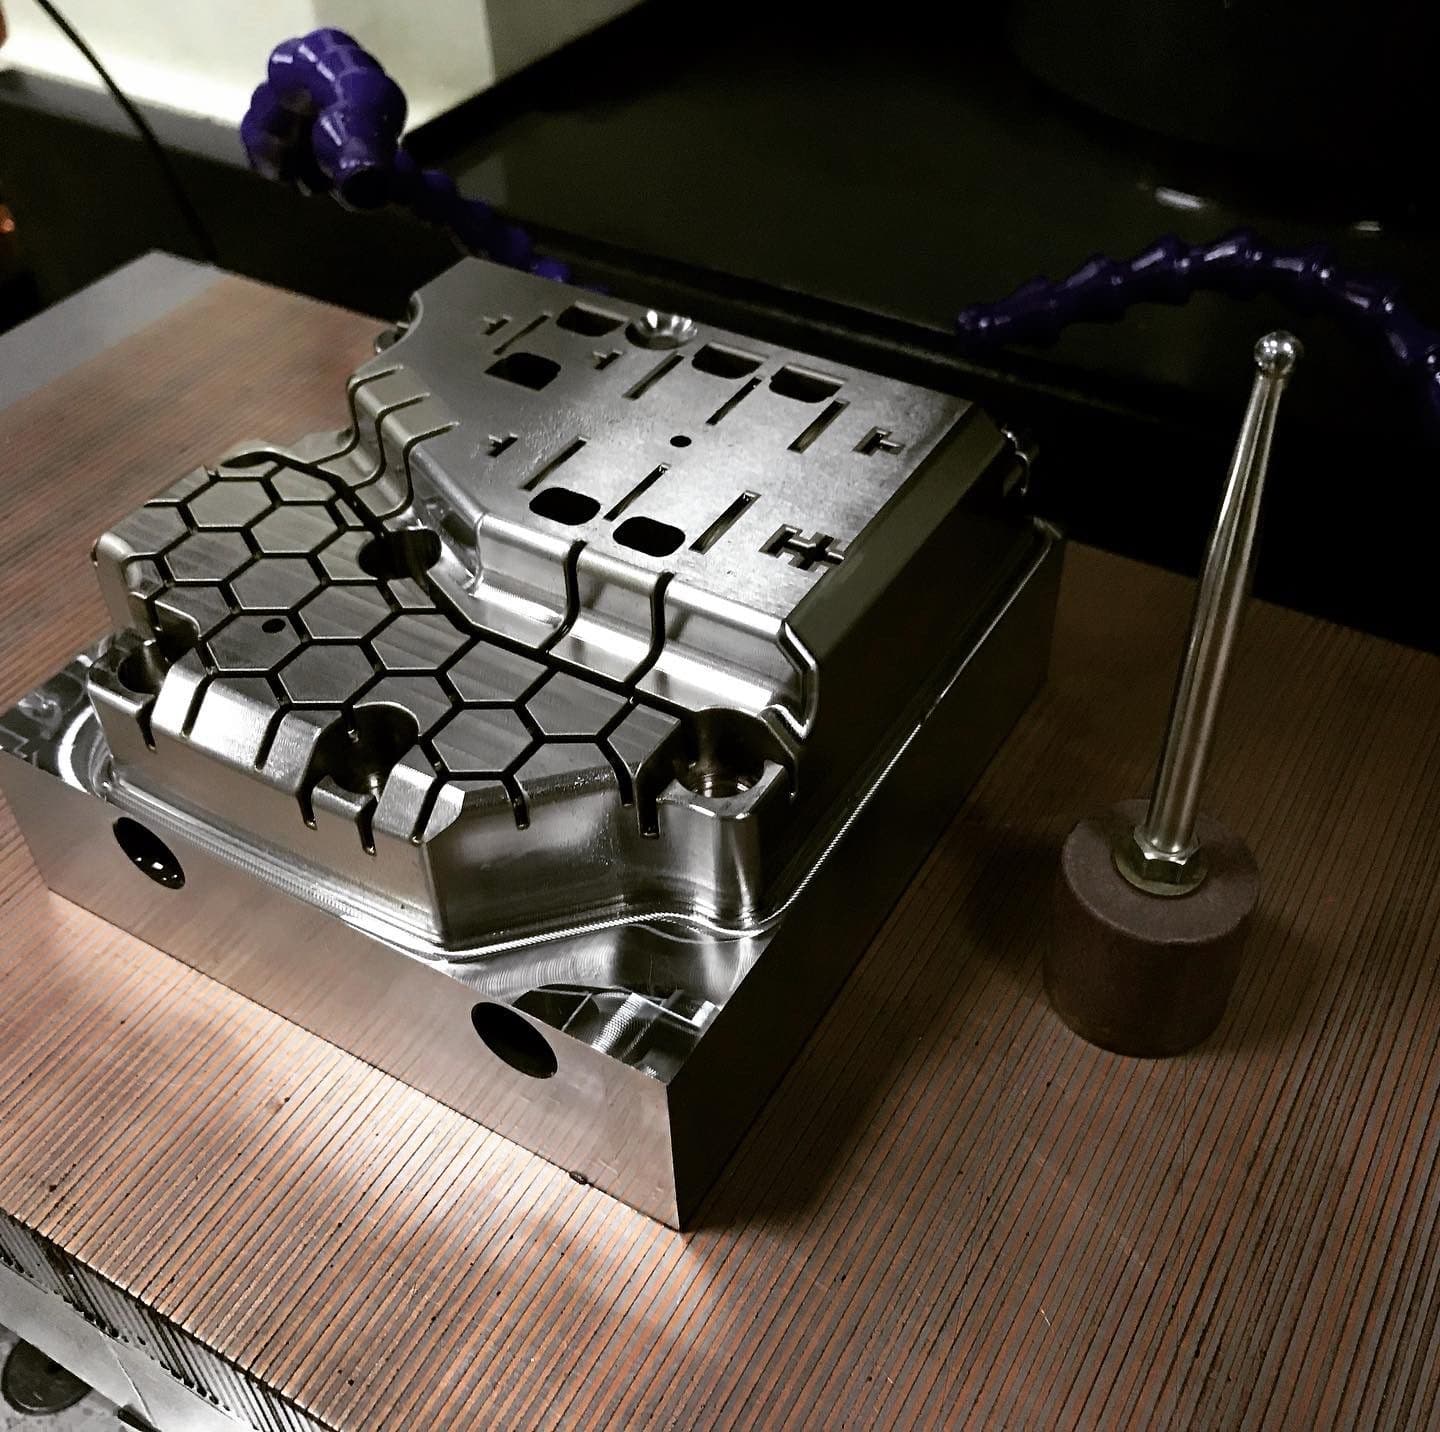
Пресс-формы, штампы и литьевые формы по чертежу или эталонному образцу. Цикл «под ключ» — от проектирования до отработки на территории заказчика.

Прислать чертёж
01
> 200 000
циклов
02
±0,02 мм
точность литья
03
3–6 мес.
цикл изготовления
Анатомия

Из чего состоит пресс-форма

Стандартный набор плит, формообразующих, систем охлаждения и выталкивания. Закладываем под марку стали и ресурс на этапе проектирования.

MOLD · CROSS-SECTIONTOOLING / 01
01 / Состав

Что входит в направление

01 / 04

Пресс-формы

Для литья пластмасс и цветных сплавов.

02 / 04

Штампы

Комплекты штампов под серию.

03 / 04

Литьевые формы

Для термопластавтоматов.

04 / 04

Маршрутная технология

С калибрами и режимами под линию заказчика.

02 / Точность и Ra

Допуски и шероховатость по операциям оснастки

Допуски формообразующих поверхностей и доводка под зеркало. По умолчанию — общие допуски пресс-формы по ГОСТ 22085-76.

  • Фрезерование чистовое HSC
    Формообразующие на 5-осевой
    IT8–IT7
    0,8
  • Электроэрозия проволочная
    Пуансоны, контурные операции
    IT7
    1,6
  • Электроэрозия копировальная (грубая)
    Глубокие полости, рёбра
    IT9
    3,2
  • Электроэрозия (чистовая)
    Финишная EDM-обработка полостей
    IT7–IT6
    0,8
  • Плоская шлифовка
    Плиты, основания
    IT6
    0,4
  • Шлифовка профильная
    Направляющие, сопрягаемые поверхности
    IT6–IT5
    0,2
  • Полировка алмазной пастой
    Под прозрачные пластики, оптика
    0,1–0,02
  • Хонингование
    Цилиндрические каналы охлаждения
    IT6
    0,1
  • EDM-finish (электролитный)
    После основной EDM
    IT6
    0,4
NB

Зеркальная полировка (Ra ≤ 0,05 мкм) — отдельная ручная операция, требует сталей S136 или 2316.

03 / Материалы

Материалы и допуск по габариту

Сталь
HRC
Применение
Ресурс
P20 (1.2311)
30–34
Базовые пресс-формы пластмасс
≥ 500 000 циклов
718H (1.2738)
32–38
Усиленные пресс-формы
≥ 1 000 000 циклов
H13 (1.2344)
44–52
Литьё под давлением Al / Zn
≥ 250 000 циклов
S136 (1.2083)
50–54
Прозрачные пластики, медицина
≥ 1 000 000 циклов
Cr12MoV / D2
58–62
Штампы вырубные и формовочные
Серийный ресурс
XW-42 (Uddeholm)
58–62
Штампы прогрессивные
Высокий ресурс
04 / Парк под оснастку

На чём изготавливаем оснастку

Парк под изготовление формообразующих, плит, направляющих и финишную доводку.
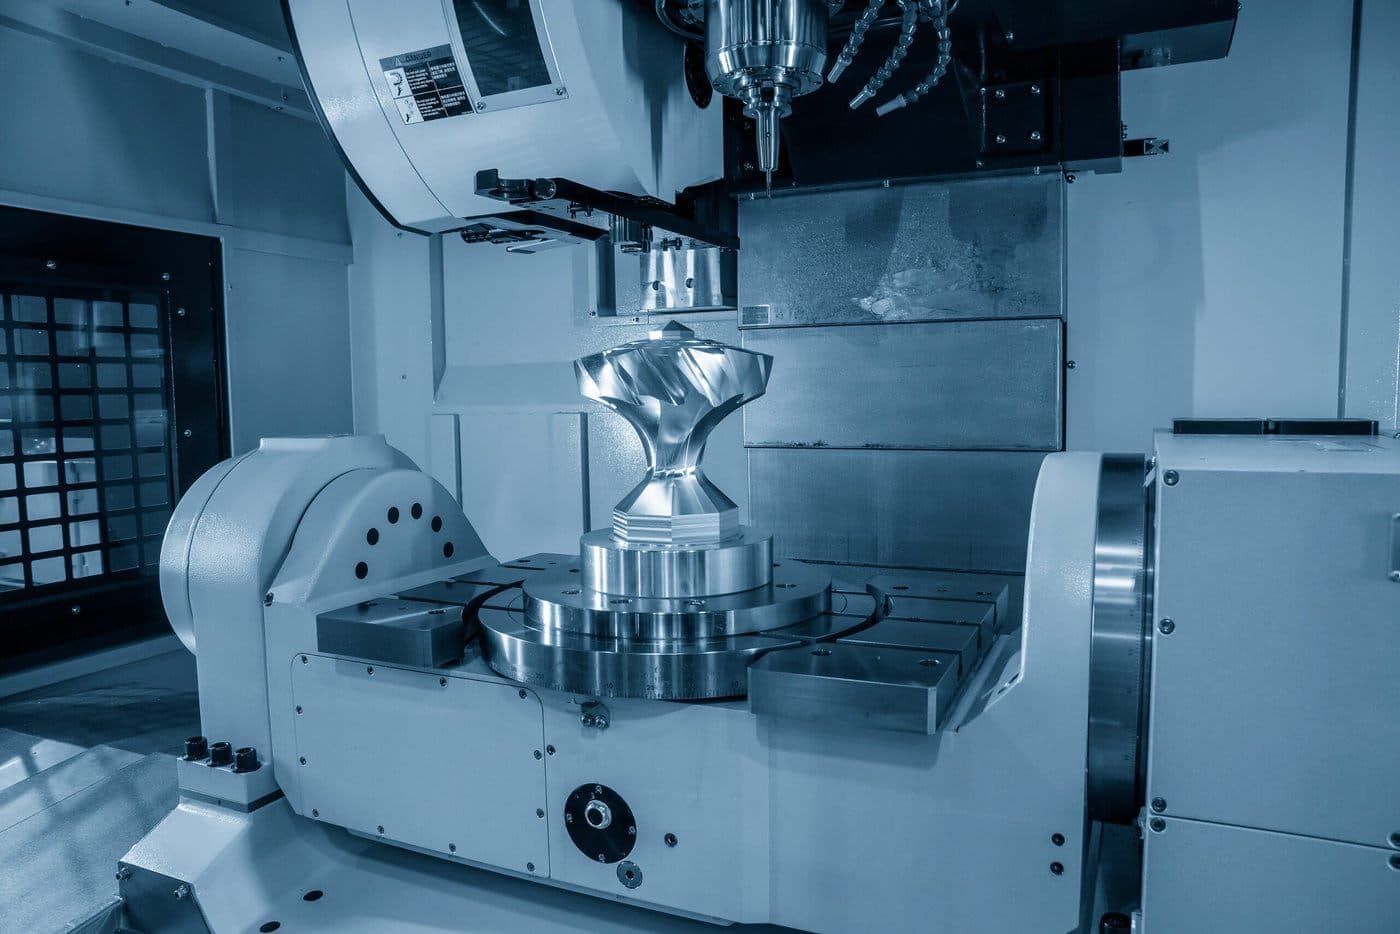
5-осевой обрабатывающий центр — Mazak VARIAXIS i-700
5-осевой обрабатывающий центр01 / 05
5-осевой обрабатывающий центр

Mazak VARIAXIS i-700

Изготовление сложных формообразующих за один установ — без перебазирования.
Рабочая зона
700 × 700 × 500 мм
Шпиндель
до 12 000 об/мин
Повторяемость
±0,003 мм
Магазин
30 поз.
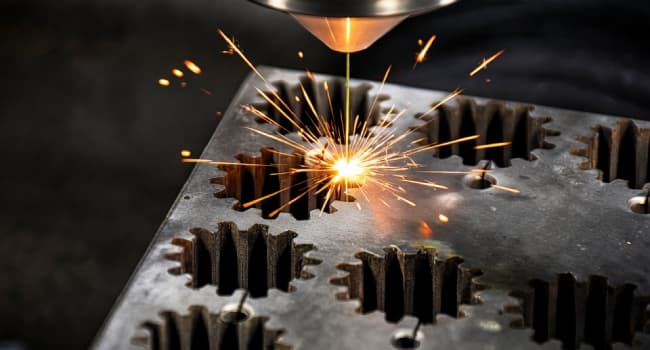
Электроэрозия проволочная — Sodick AQ535L
Электроэрозия проволочная02 / 05
Электроэрозия проволочная

Sodick AQ535L

Контурная резка пуансонов и матриц штампов с допуском IT7.
Рабочая зона
500 × 350 × 250 мм
Толщина
до 250 мм
Проволока
⌀ 0,1–0,3 мм
Точность
±0,003 мм
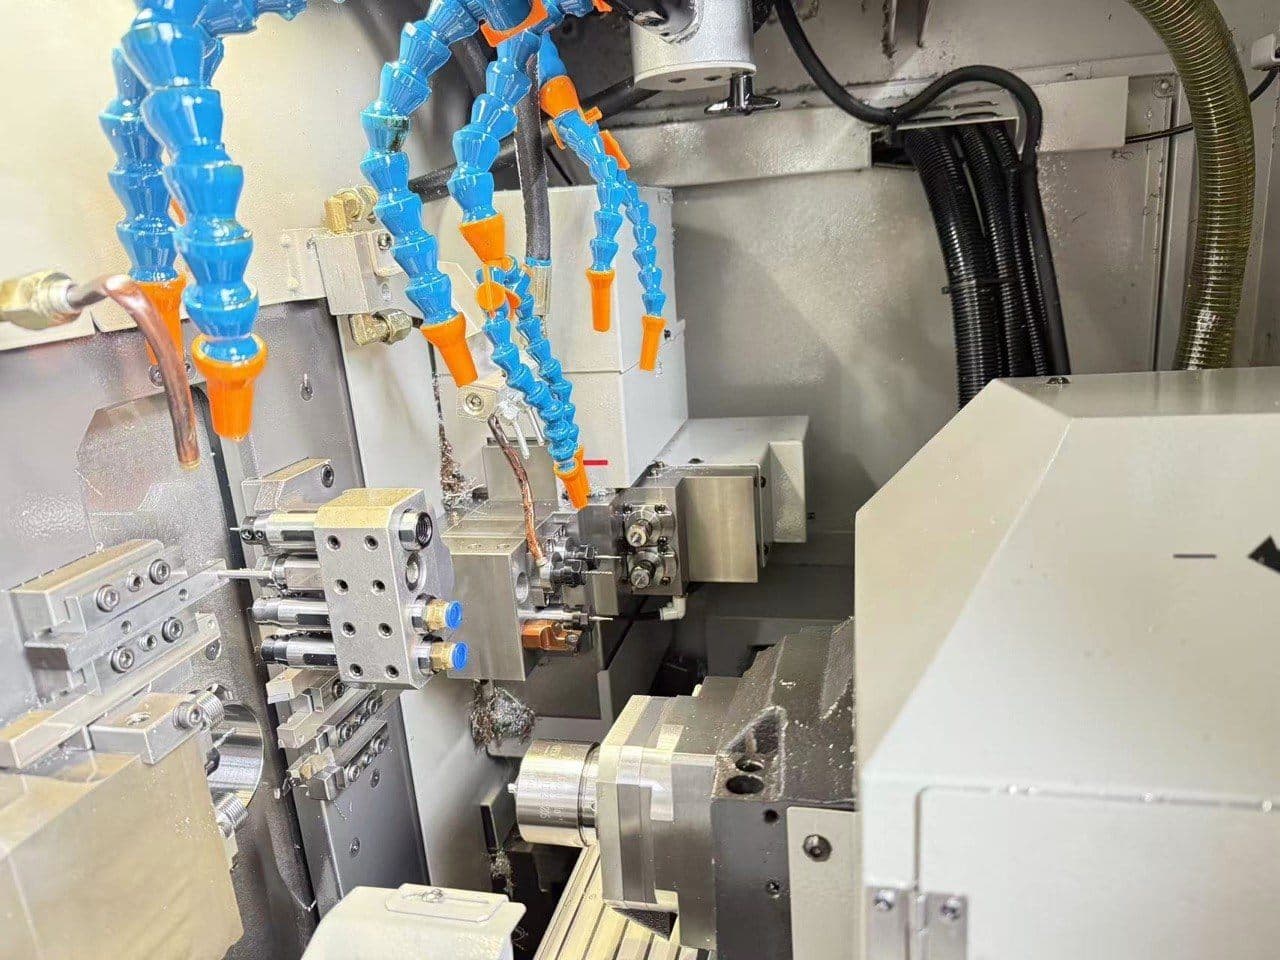
Автомат продольного точения — Tsugami B0206-V
Автомат продольного точения03 / 05
Автомат продольного точения

Tsugami B0206-V

Серийное точение мелких прецизионных деталей из прутка — полный цикл за один установ.
⌀ прутка
до 20 мм
Шпиндели
10 000 / 12 000 об/мин
Инструментов
27 позиций
Управление
FANUC 0i-TF Plus
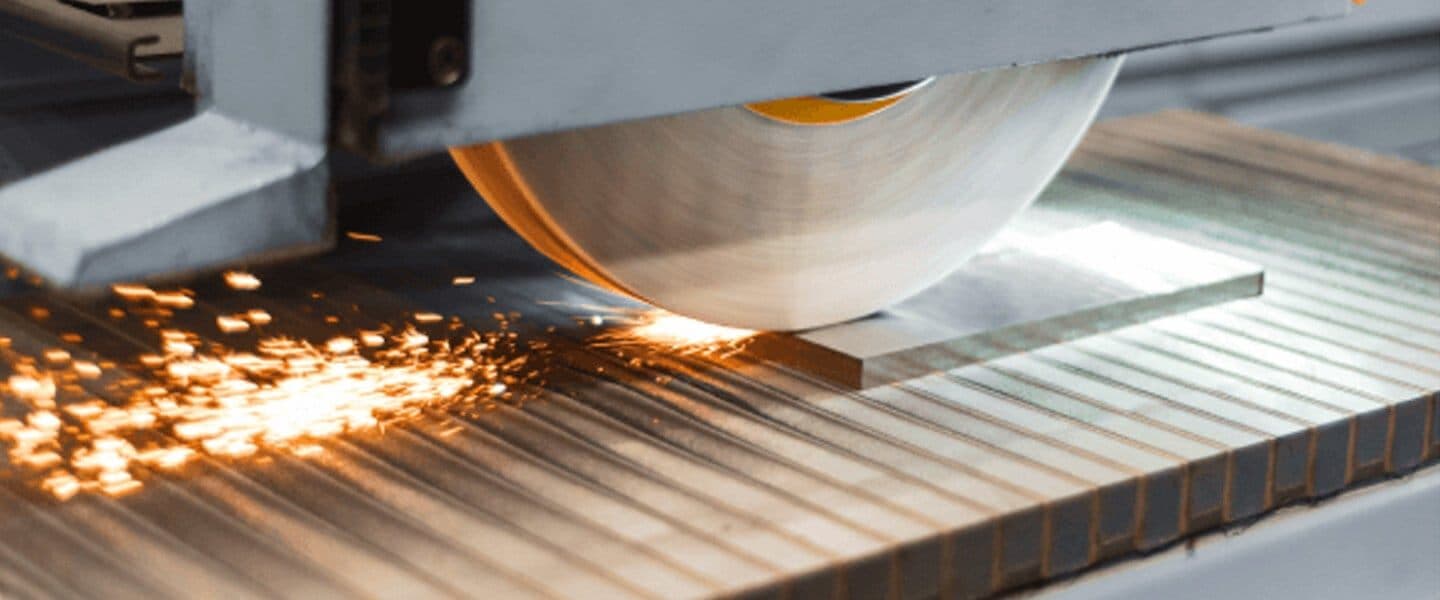
Плоскошлифовальный станок — Okamoto ACC-1224ST
Плоскошлифовальный станок04 / 05
Плоскошлифовальный станок

Okamoto ACC-1224ST

Плиты, основания и направляющие — после термообработки.
Рабочий стол
600 × 300 мм
Точность
±0,002 мм
Шероховатость
Ra 0,2 мкм
Магнитный стол
Полировальный участок — Ручная + алмазная паста
Полировальный участок05 / 05
Полировальный участок

Ручная + алмазная паста

Финишная доводка формообразующих под зеркало и герметичные стыки.

Шероховатость
Ra до 0,02 мкм
Контроль
Профилометр SJ-410
Под стали
S136, 2316, 718H
Применение
Опт., медицинский пластик
NB

Класс оборудования; точная номенклатура и серийные номера — по запросу под NDA.

05 / Метрология формообразующих

Чем меряем оснастку

КИМ — общие размеры. Оптический 3D-сканер — формообразующие и сложные полости с привязкой к CAD-модели.

Primary instrument
Координатно-измерительная машина
Mitutoyo Crysta-Apex S 776
Объём
700 × 700 × 600 мм
MPE-E
(1,5 + L/333) мкм
Щуп
Renishaw сканирующий
ПО
MCOSMOS / GeoMeasure
3D-оптический сканер
Hexagon AICON SmartScan
Точность
до 5 мкм
Поле сканирования
500 × 500 мм
Сравнение с CAD
ColorMap-карта отклонений
Под формы и полости
Профилометр шероховатости
Mitutoyo SJ-410
Диапазон Rz
350 мкм
Разрешение
0,01 мкм
Параметры
Ra, Rz, Rt, Rq
Применение
Полированные поверхности
Твердомер
Mitutoyo HR-320MS
Шкалы
HRC, HV, HB
Контроль
Подтверждение HRC после ТО
06 / DFM для оснастки

8 правил конструкции изделия под оснастку

Чек-лист до отправки чертежа изделия. Эти моменты сильнее всего влияют на сроки, ресурс формы и качество литья / штамповки.

Rule 01 / 08

Уклоны вытяжки (draft)

1° для пластиков · 0,5° для металлов · от 3° для текстурированных

Без уклона — заедание при съёме, износ матрицы и риски на изделии.

Rule 02 / 08

Равномерность толщины стенки

Перепад толщин ≤ 50% · оптимум 2–4 мм для пластика

Резкие переходы → коробление, утяжины, скрытые напряжения.

Rule 03 / 08

Радиусы скруглений

R вн. ≥ 0,3 мм на стыках стенок · R нар. ≥ ⅓ толщины

Острые углы концентрируют напряжения; форма ломается быстрее.

Rule 04 / 08

Литниковая система

Горячий канал — для серий >50 тыс. · холодный — для коротких

Балансировка литников критична для многогнёздных форм.

Rule 05 / 08

Выталкивающая система

Мин. 3 точки выталкивания, симметрично · ⌀ толкателя 3–8 мм

Несимметрия → перекос; на больших площадях — пластинчатые выталкиватели.

Rule 06 / 08

Каналы охлаждения

⌀ 8–12 мм · расстояние до полости ≥ 1,5× ⌀ канала · шаг 3× ⌀

Несбалансированное охлаждение → коробление и удлинение цикла.

Rule 07 / 08

Линия разъёма

В плоскости детали по возможности · уклоны от линии разъёма

Сложная линия разъёма — дороже изготовление и доводка формы.

Rule 08 / 08

Учёт усадки материала

АБС 0,5% · ПОМ 1,8% · ПА6 1,2% · PC 0,7%

Усадку закладываем на этапе CAD-моделирования формы.

07 / Чертежи и форматы

Что присылать на оснастку

Принимаем CAD-форматы изделия и пожелания по форме. Расчёт усадки и доводку CAD-модели формы делаем со своей стороны.

Минимум на чертеже
DRAWING / EXAMPLE
  • 01Марка пластмассы / металла изделия с указанием усадки
  • 02Тираж и серийность (для подбора стали оснастки)
  • 03Чистота поверхности изделия (Ra по зонам)
  • 04Допуски ключевых размеров изделия
  • 05Текстура поверхности (Mold-Tech / VDI 3400)
  • 06Зоны клейма / маркировки изделия
  • 07Точки выталкивания (если есть требования)
  • 08Линия разъёма (если есть требования)
3D-форматы
06
  • ·STEP / STP (изделие, предпочтительно)
  • ·IGES / IGS
  • ·X_T (Parasolid)
  • ·SLDPRT (SolidWorks)
  • ·PRT (NX / Creo)
  • ·Mold flow data — если есть
2D-чертежи
03
  • ·DWG / DXF
  • ·PDF чертежа изделия с актуальной ревизией
  • ·Эскиз + 3D-модель — DFM согласуем
08 / Термичка и доводка

Термообработка, покрытия и финиш

Закалка и азотирование — через партнёров с многолетним опытом по инструментальным сталям. Полировка и доводка под зеркало — у себя.

Через проверенных партнёров
Гальваника, термообработка и сложные покрытия — отдаём профильным цехам с регламентом.
06
  • Закалка + отпуск
    ГОСТ 4543 / DIN EN 10052
    HRC 30–62 в зависимости от стали
  • Азотирование (Nitriding)
    ГОСТ 24622 / DIN 17211
    Глубина 0,2–0,5 мм, HV 800–1000
  • TiN / CrN покрытие (PVD)
    DIN 50320
    Толщина 2–4 мкм, ресурс +50%
  • Хромирование
    ГОСТ 9.301-86
    Антикоррозийное, до 25 мкм
  • Хим. оксидирование стали
    ГОСТ 9.305-84
    Защитное чёрное
  • Воронение
    Для нерабочих поверхностей
10 / Документация

Что предоставляем на выходе

Передаём вместе с оснасткой полный пакет: документация, режимы, регламент обслуживания и запас расходных элементов.

КД оснастки3D-модель формы (STEP)Карта литья / штамповкиАкт отработкиСертификаты сталей и термообработкиКарта обслуживания
11 / Вопросы

Часто спрашивают

01Какие материалы оснастки используете?

P20, 1.2738 (718H), H13 (1.2344), S136 (1.2083) для пресс-форм; Cr12MoV, XW-42 — для штамповой оснастки. Подбор по ресурсу и материалу изделия.

02Какой максимальный размер пресс-формы?

Габарит формы — до 600 × 600 × 500 мм. Под крупные формы привлекаем партнёров с термическими печами и больших размеров кран-балками.

03Гарантия ресурса оснастки?

Гарантия указывается в договоре, обычно 100 000 циклов для P20-форм и 250 000+ для усиленных. Сопровождаем регламентом обслуживания.

04Поддержка после передачи оснастки?

Регламентное обслуживание, доводка после первых партий, ремонт при износе. Срок гарантии — от 12 месяцев.

05Принимаете формы для модернизации?

Да, перерабатываем существующие формы: замена матриц/пуансонов, перетравка, изменение литниковой системы, доработка охлаждения.

Заявка

Пришлите чертёж —
рассчитаем за 24 часа

Заполните форму или напишите нам напрямую — любым удобным способом.

ПН–ПТ · 09:00–18:00 · МСК
Форма обращения