01 / 04
注塑模具
用于塑料与有色合金成型。
按图纸或标准样件制造注塑模具、冲压模具及成型模具。交钥匙全周期——从设计到在客户现场调试验证。
发送图纸标准的模板、成型件、冷却与顶出系统组合。钢材牌号和模具寿命在设计阶段即予确定。
用于塑料与有色合金成型。
面向批量生产的成套冲压模具。
适配热塑性塑料注塑机。
含量规与工艺参数,适配客户产线。
成型面公差及镜面精修。默认按 GOST 22085-76 执行注塑模具一般公差。
镜面抛光(Ra ≤ 0.05 μm)为单独手工工序,需使用 S136 或 2316 钢。
用于成型件、模板、导向件加工及最终精修的设备。
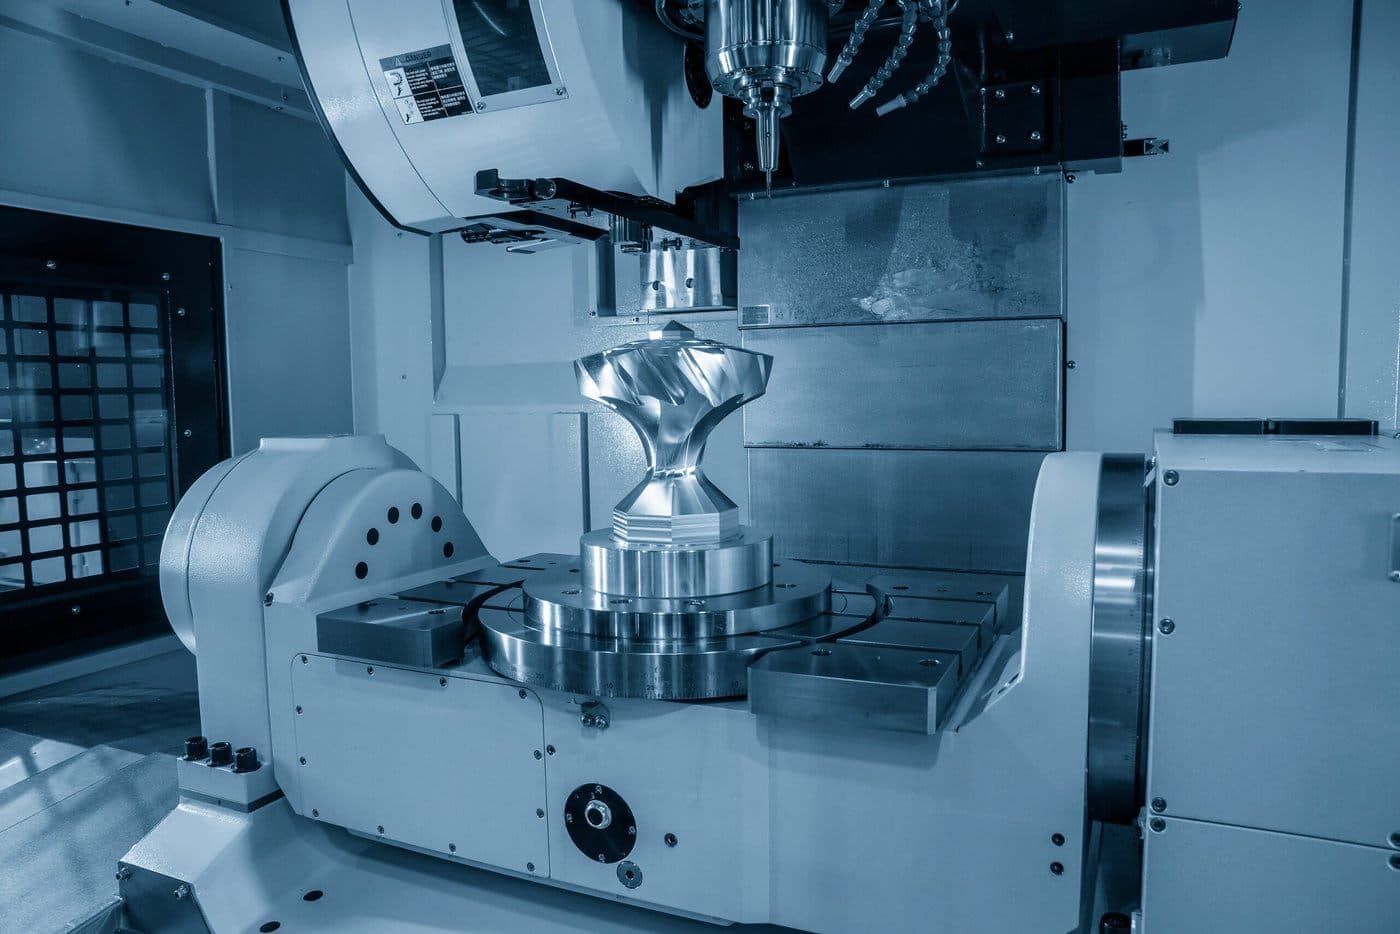
一次装夹完成复杂成型面加工——无需重新定位。
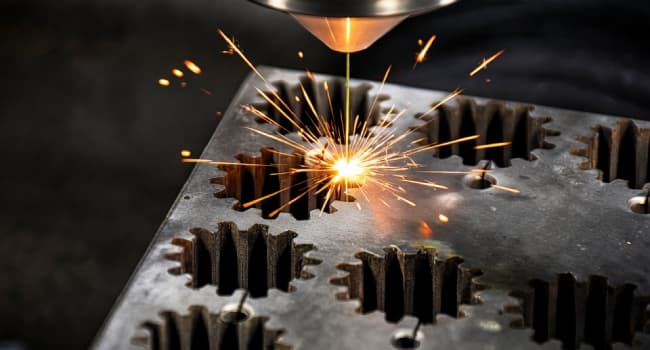
冲压模具凸模与凹模的轮廓切割,公差达 IT7。
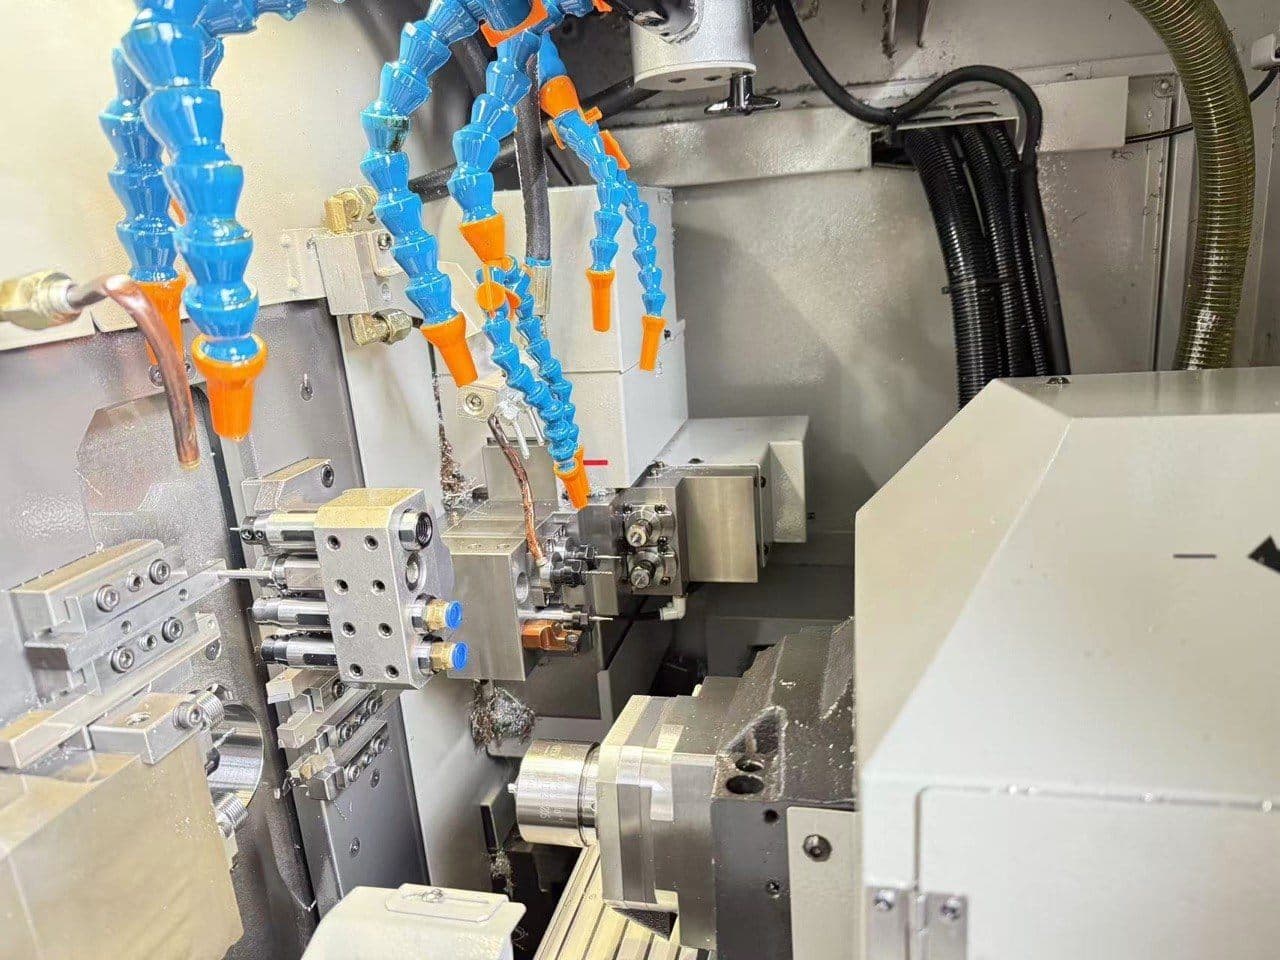
棒料小型精密零件批量车削——一次装夹完成全部工序。
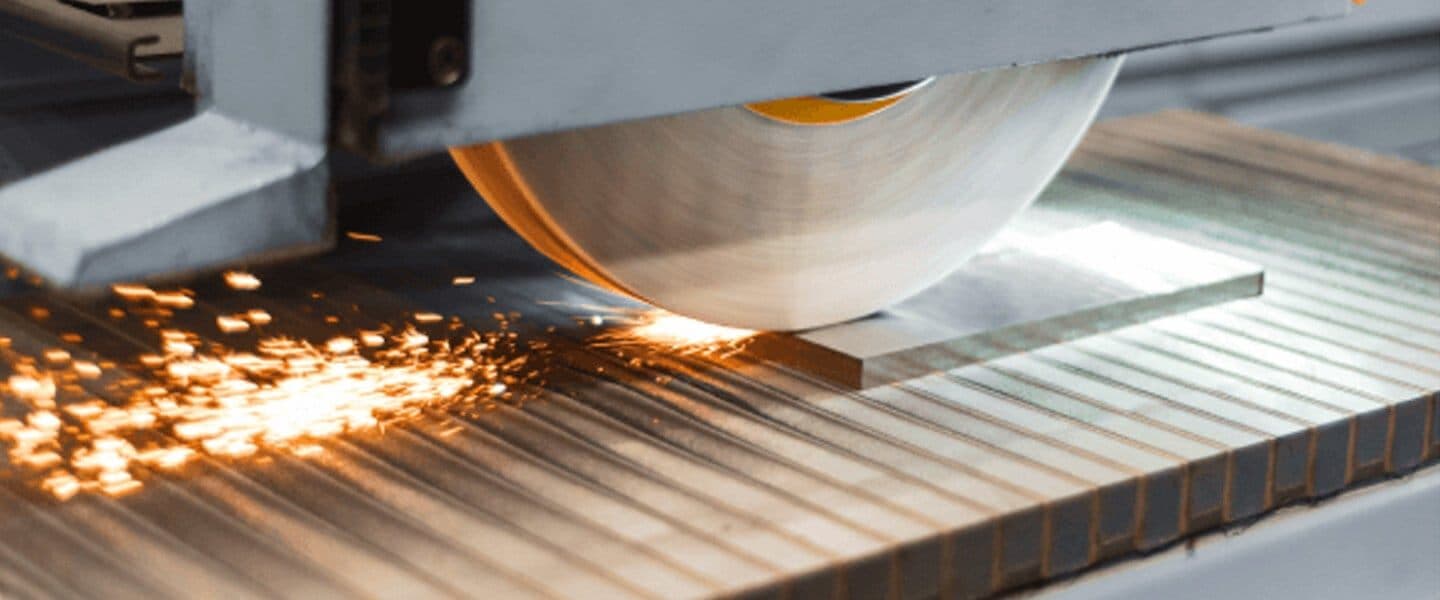
模板、底板与导向件——热处理后加工。
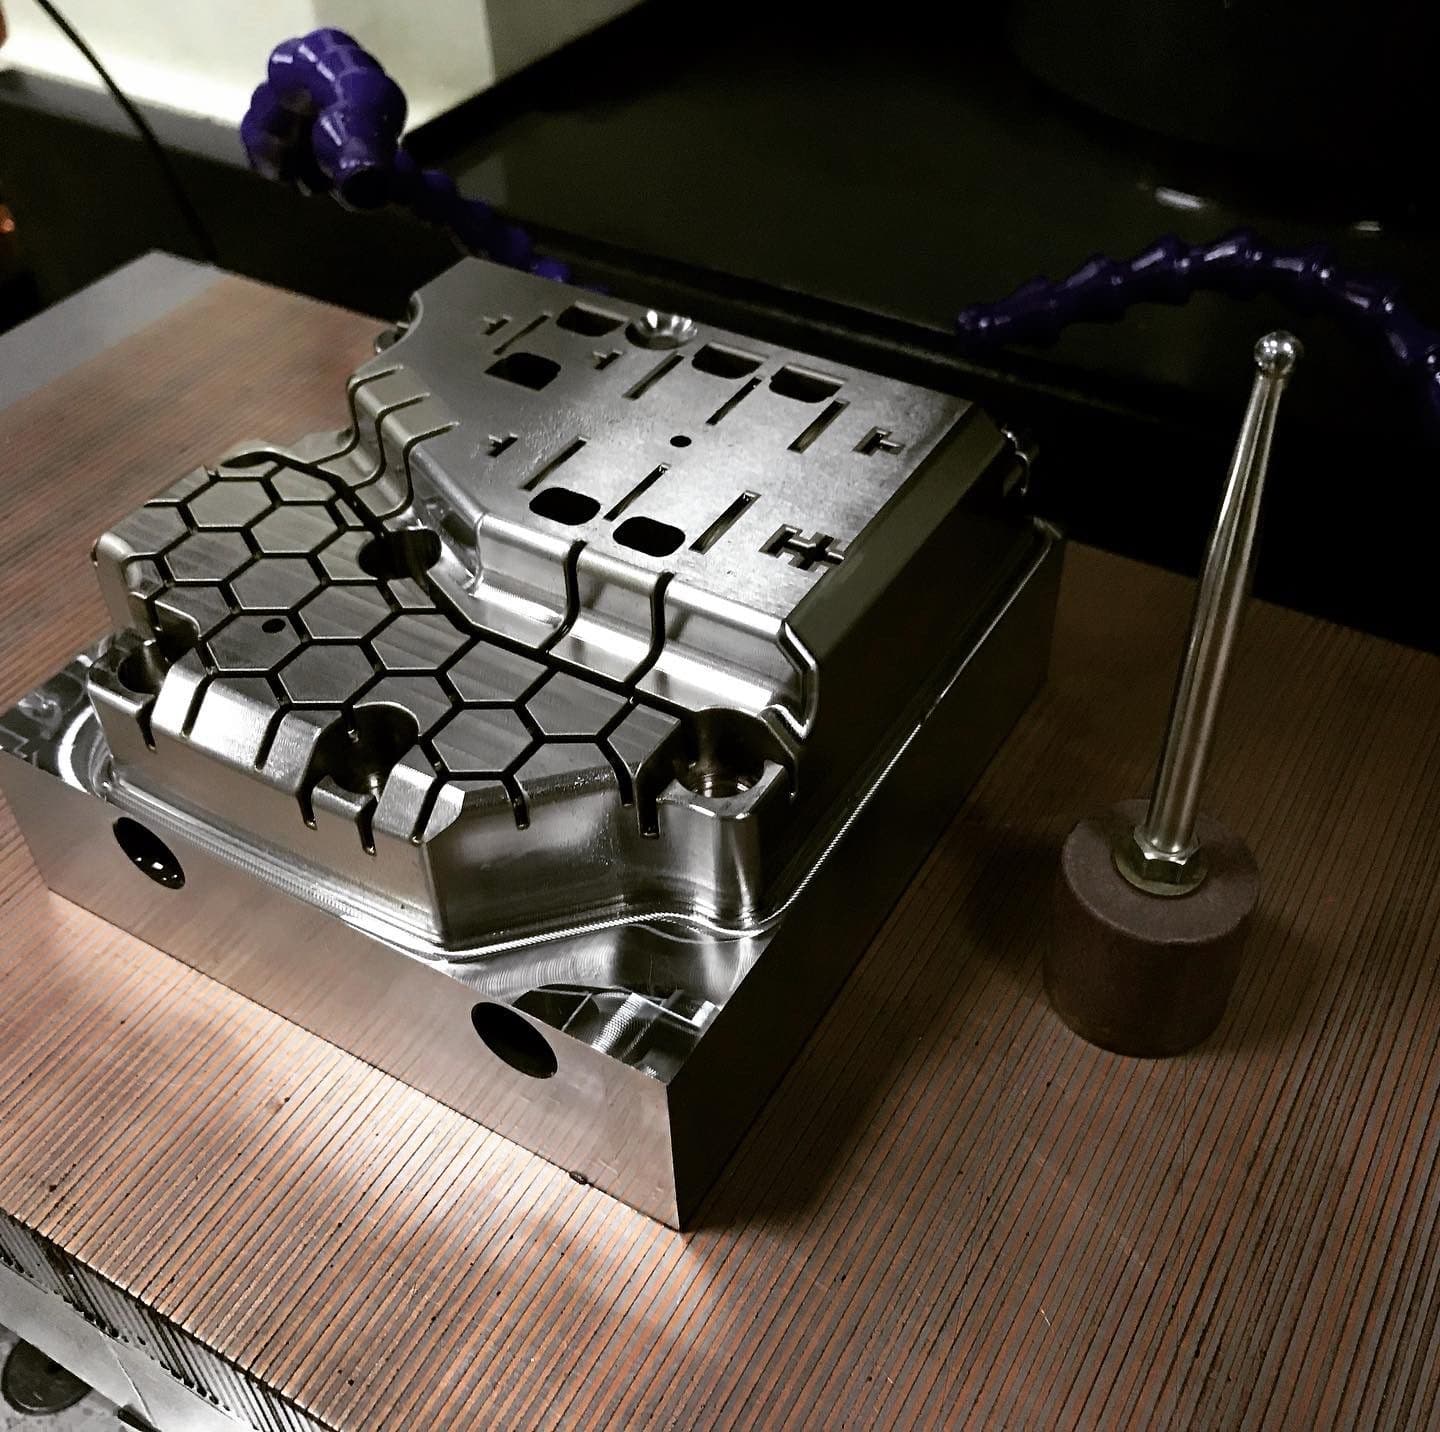
成型面镜面精修及密封配合面处理。
所示为设备等级;具体清单及序列号可在签署 NDA 后按需提供。
三坐标测量机——整体尺寸。光学 3D 扫描仪——成型面及复杂型腔,与 CAD 模型比对。
发送产品图纸前的检查清单。这些要点对交期、模具寿命及注塑/冲压质量影响最大。
无斜度——脱模卡滞、型腔磨损及制品表面划痕。
突变过渡 → 翘曲、缩痕、内部隐藏应力。
尖角造成应力集中;模具损坏更快。
多腔模具的流道平衡至关重要。
不对称 → 偏斜;大面积部位用推板顶出。
冷却不均 → 翘曲并延长成型周期。
复杂分型线——模具制造与精修成本更高。
收缩率在模具 CAD 建模阶段予以补偿。
接受制品 CAD 格式及对模具的要求。收缩率计算与模具 CAD 模型完善由我方完成。
淬火与氮化——通过在工具钢方面拥有多年经验的合作伙伴完成。镜面抛光与精修——本厂完成。
几个能真实展示我们工作的案例。签署 NDA 后可提供含报告和过程视频的完整资料包。
全部案例随工装交付完整资料包:技术文件、工艺参数、保养规程及易损件备件。
注塑模具用 P20、1.2738 (718H)、H13 (1.2344)、S136 (1.2083);冲压模具用 Cr12MoV、XW-42。根据寿命与制品材料选择。
模具外形尺寸至 600 × 600 × 500 mm。更大的模具与拥有大型热处理炉及行车的合作伙伴共同完成。
保证寿命在合同中约定,P20 模具通常为 100 000 次循环,强化型为 250 000 次以上。并提供保养规程支持。
定期保养、首批生产后的精调、磨损维修。保修期从 12 个月起。
接受,可改造现有模具:更换型腔/凸模、重新蚀纹、更改浇注系统、优化冷却。
填写表单,或通过任何方便的方式直接联系我们。


