01 / 04
机床选型
针对工艺任务与批量。
根据任务选型机床,编制工艺路线,配置切削刀具、专用工装与量规。交钥匙生产线投产。
发送图纸从技术任务书到批量生产的典型周期为 10–12 个月。设备选型与工装制造和厂商交货周期并行推进。
针对工艺任务与批量。
针对所选设备的工艺卡与参数。
刀具选型与订购。
制造与供货。
自有生产基地的设备——用于为客户产线制造专用工装、量规及精密零件。
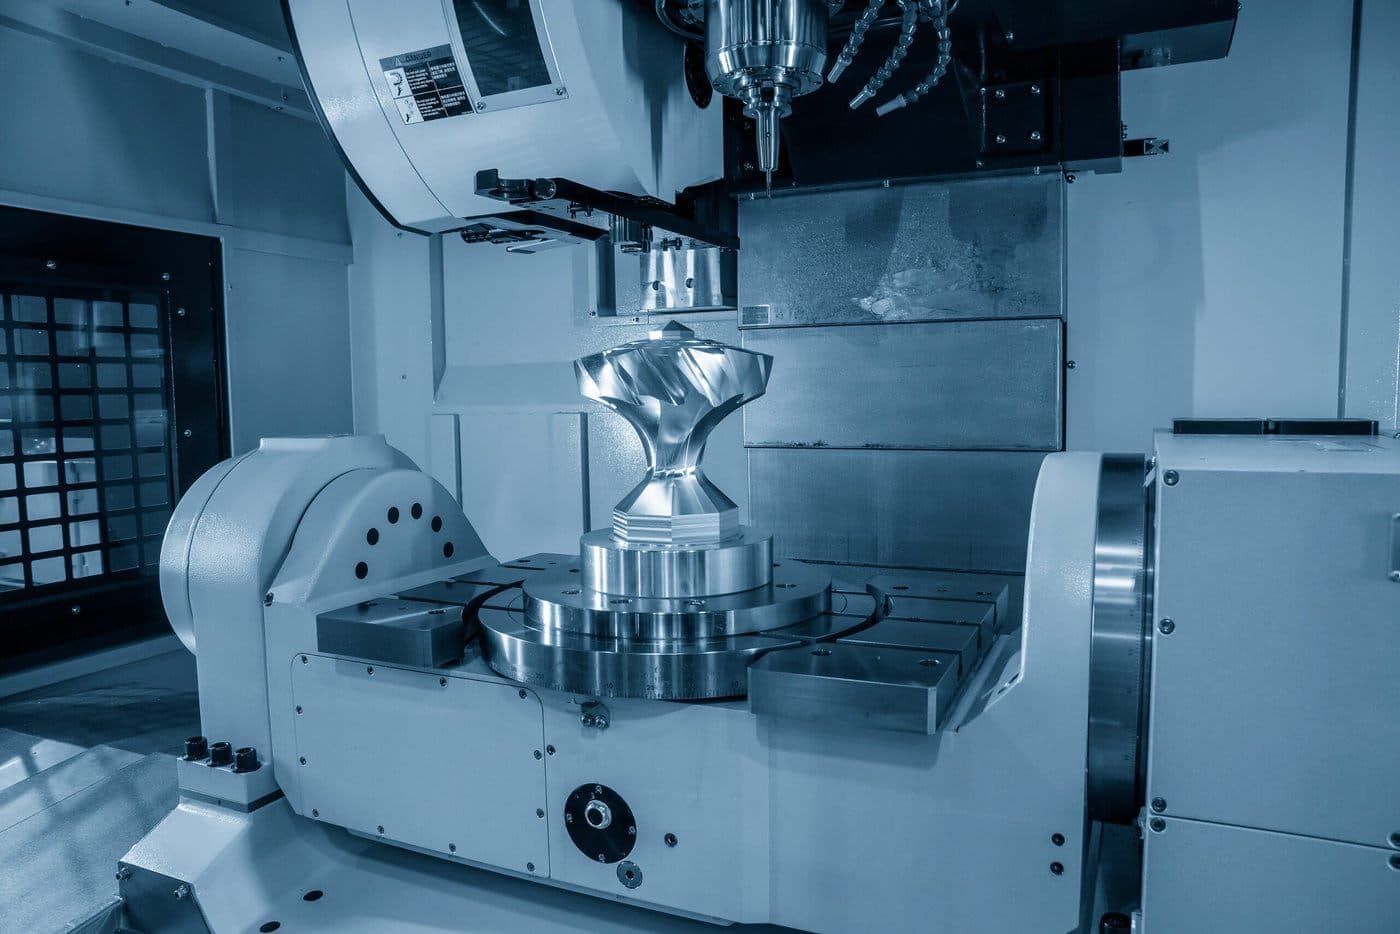
一次装夹完成复杂几何与倒扣加工——无需重新定位。
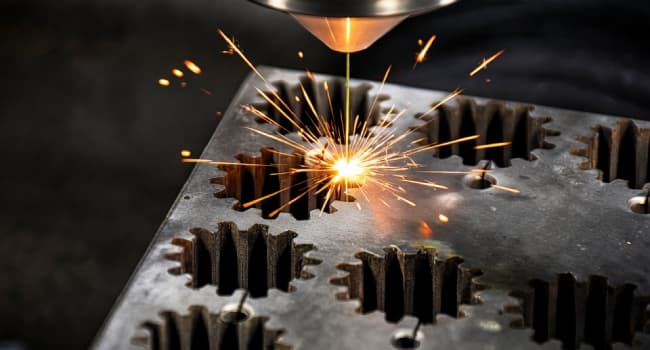
复杂轮廓与内腔的精密线切割,公差达 IT7。
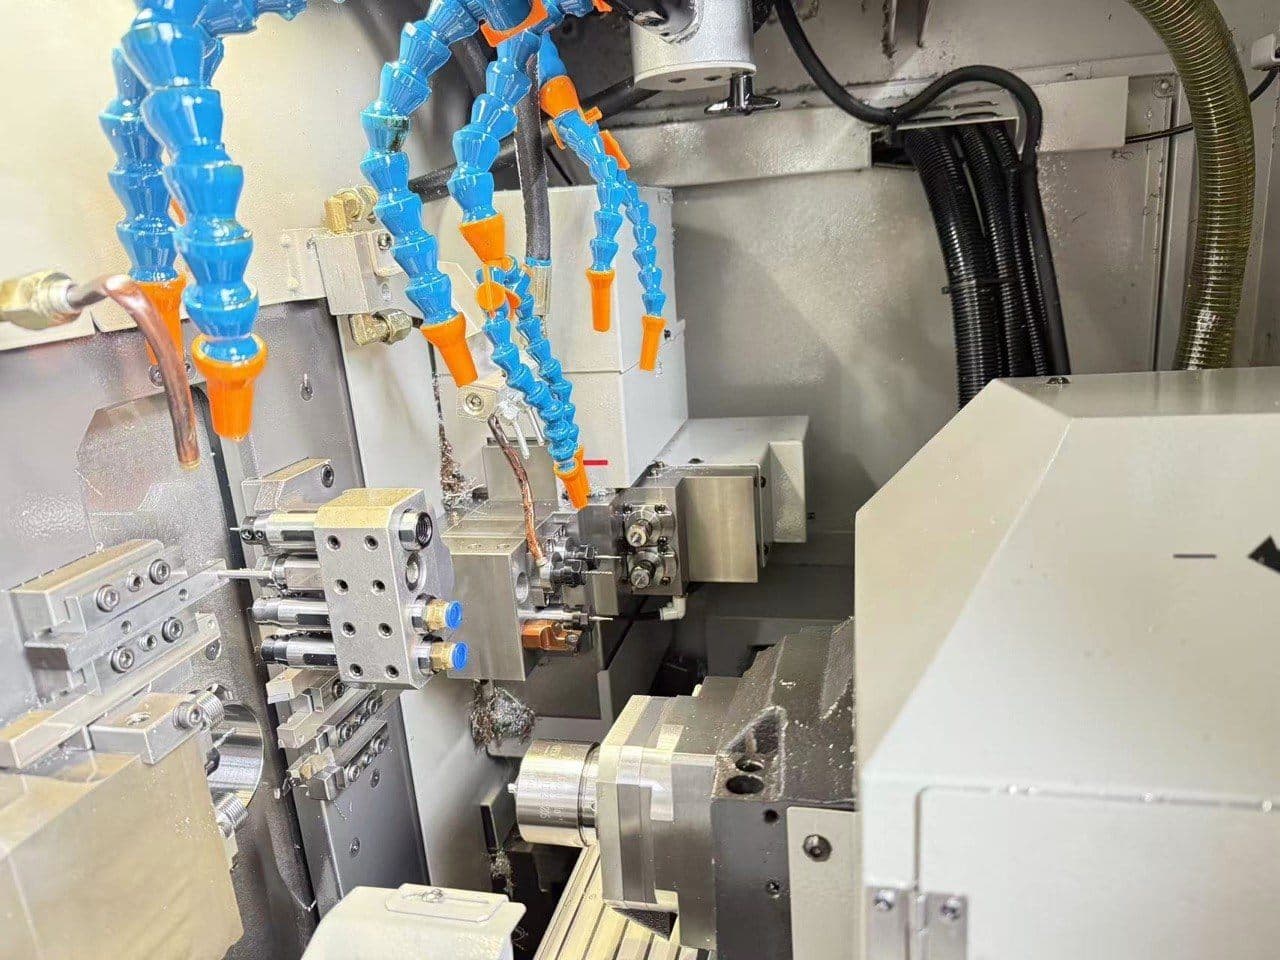
棒料小型精密零件批量车削——一次装夹完成全部工序。
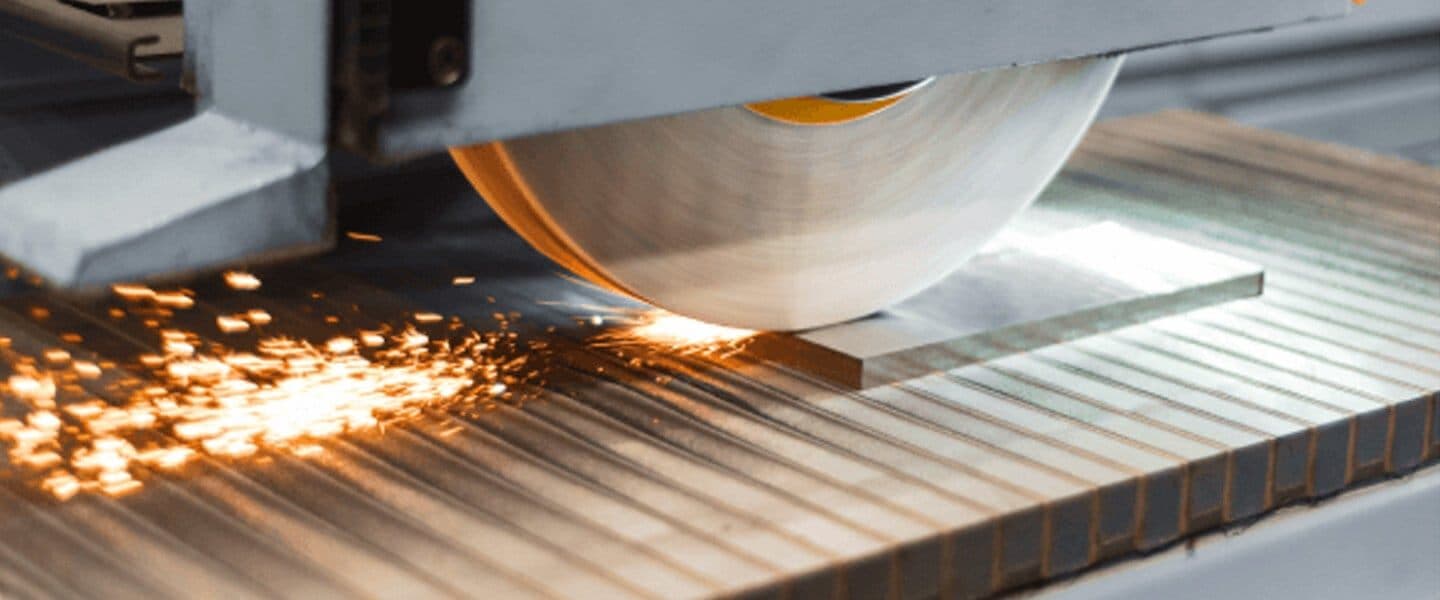
模板、底板与导向件——热处理后加工。
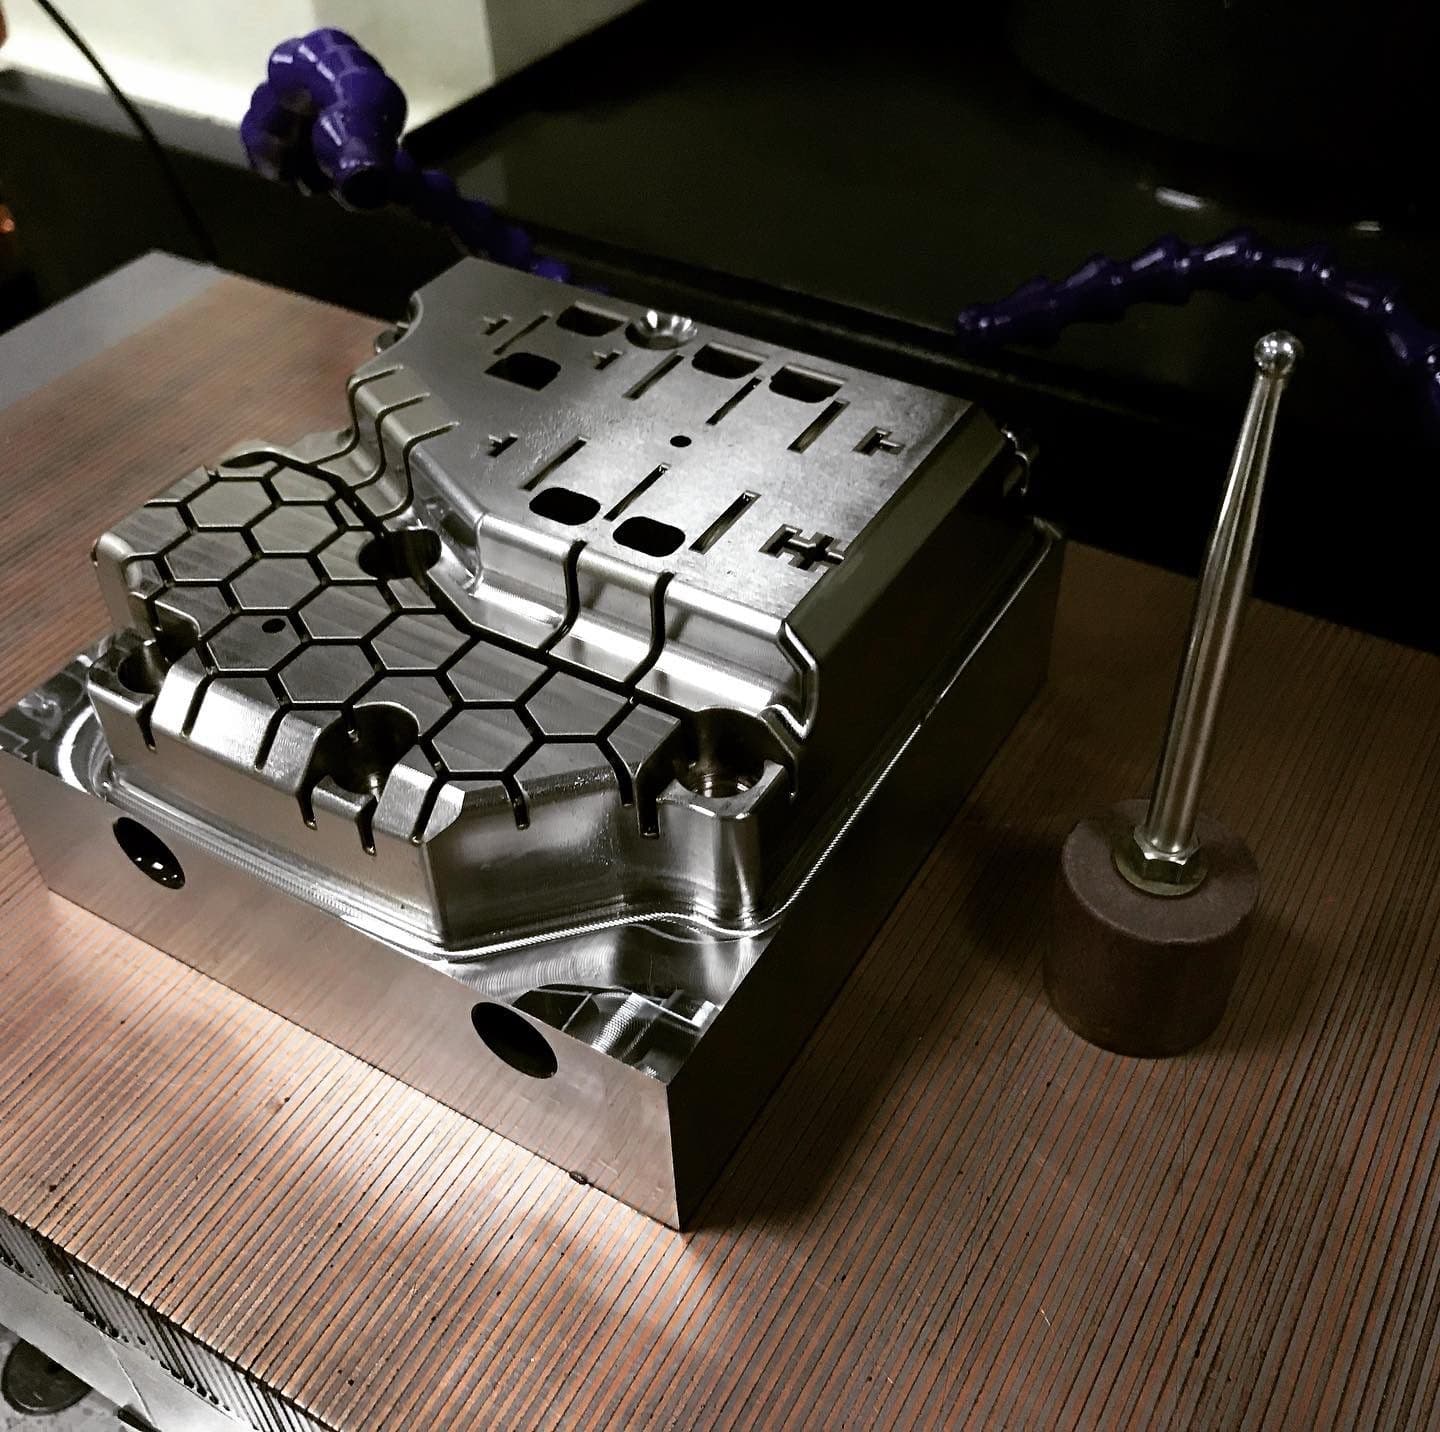
表面镜面精修及密封配合面处理。
所示为设备等级;具体清单及序列号可在签署 NDA 后按需提供。
技术任务书应包含的内容,以便快速准确地完成测算与设备选型。缺少这些数据将需要反复确认,从而延长周期。
建议提供 3–5 个典型品号,而非全部目录。
决定所需节拍与设备构成。
影响设备等级与三坐标配置。
设备尺寸受场地限制。
影响品牌与规格选择。
结合供货周期选择设备等级。
决定文件构成与验收方式。
根据客户就绪程度确定接口复杂度。
输入越详细——测算越精准。如缺少某些数据——我们将协助共同填写调查表。
在客户现场投产为单独阶段。由我们独立完成或与客户工程团队共同完成。保养规程与操作员培训必不可少。
随产线投产一并交付客户——从设备规格书到保养规程的完整资料包。
取决于设备与批量。年产 50 000 件的典型机械加工线——设备约 3 000 万卢布起 + 工艺路线与工装 500–800 万卢布。按技术任务书 1–2 周内提供测算。
产品图纸、年生产纲领、质量要求、产线场地面积、能源条件(电力、压缩空气)、工作制度。检查清单见《发送技术任务书之前》板块。
根据任务选型,并代表客户直接与制造商 / 经销商洽谈。专用工装、量规及工艺路线由我们自行制造。
我们的工程团队——在客户现场负责。验收大纲(ПМИ)提前商定。完成后出具投产验收报告及保养规程。
包含,操作员与值班工程师培训计划在工作范围内。随运行规程一并交付。
填写表单,或通过任何方便的方式直接联系我们。