Intechatandart

按图纸加工零件

数控机械加工、冲压及压铸/注塑成型。公差可达 ±0.003 mm,每道工序检验,产量从单件到批量。

发送图纸
01
±0.003 mm
公差
02
1–10 000
件/批
03
24 小时
报价
01 / 构成

该方向包含的内容

01 / 06

车削加工

圆柱类零件,公差可达 ±0.005 mm。

02 / 06

铣削加工

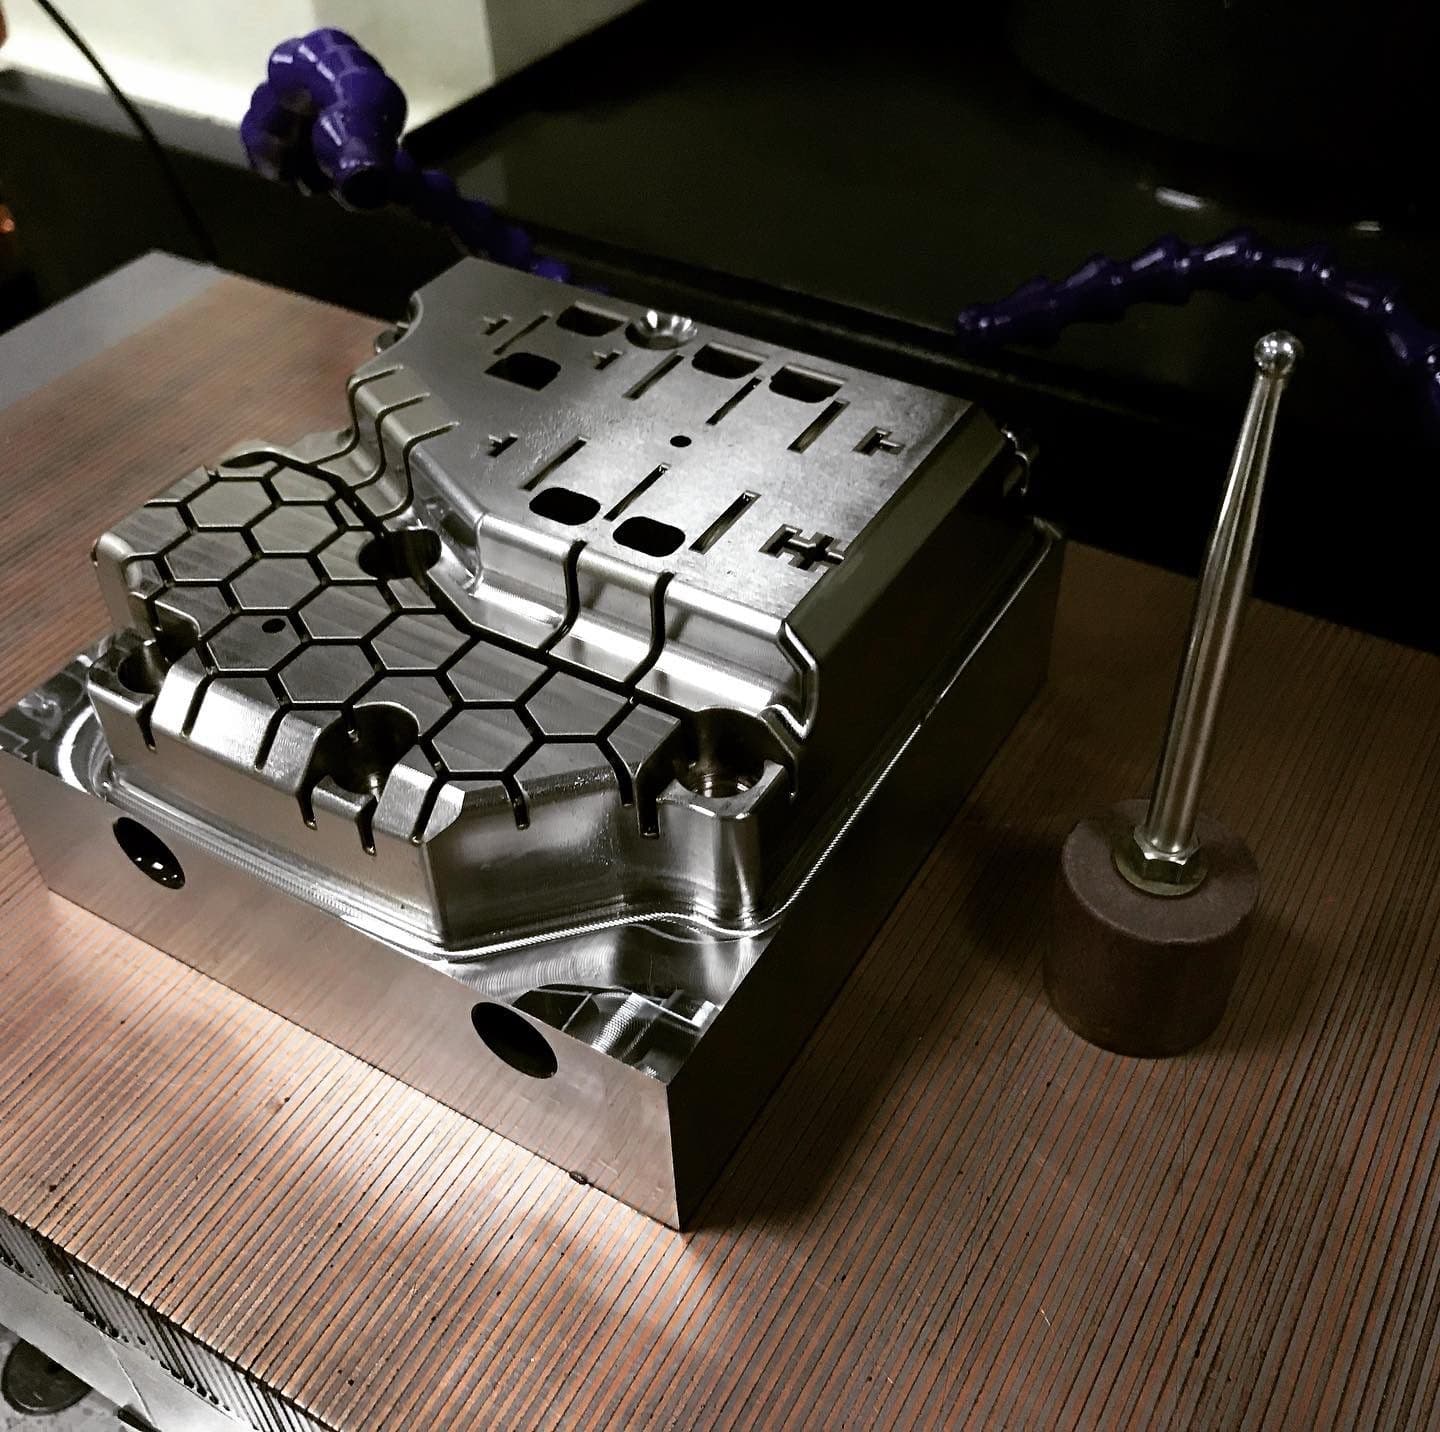
复杂几何形状的 五轴加工。

03 / 06

冲压

使用成套冲压模具的批量冲压。

04 / 06

塑料注塑

工程塑料注塑成型。

05 / 06

有色合金铸造

有色合金及黄铜,按需提供。

06 / 06

表面处理工序

抛光、电镀、激光打标(通过合作伙伴)。

02 / 精度与表面粗糙度

各工序公差与 Ra

典型零件的实际数值。更严公差及低于 Ra 0.4 的要求请另行确认——需要单独工艺路线。

  • 粗车
    供后续加工
    IT12–IT11
    6.3
  • 精车
    多数配合直径
    IT8–IT7
    1.6
  • 超精车
    金刚石刀具,无冲击切削
    IT6
    0.8
  • 粗铣
    去除余量
    IT12
    6.3–3.2
  • 精铣
    标准表面
    IT9–IT8
    1.6
  • 高速铣削 (HSM)
    五轴,用于复杂型腔
    IT7
    0.8
  • 平面磨削
    淬火后
    IT6
    0.4
  • 外圆磨削
    精密轴类零件
    IT6–IT5
    0.2
  • 抛光
    镀层或密封前的最终处理
    0.1–0.05
  • 螺纹加工
    М2 为标准,М1.6 按需
    6H / 6g
    3.2
  • 三坐标检测(精度)
    MPE-E (1.5+L/333) μm
    至 IT5
NB

默认一般公差按 GOST 30893.1 m 级(中等)。严公差请明确标注(IT / H / h / JS)。

03 / 材料

材料及按尺寸的公差

材料
牌号
公差
尺寸范围
黄铜
ЛС59-1、Л63
±0.005 mm
至 250 mm
钢材
Ст3、40Х、12Х18Н10Т
±0.005 mm
至 300 mm
АМг、АМц、Д16
±0.01 mm
至 300 mm
有色合金
青铜、锌合金
±0.01 mm
至 200 mm
塑料
PA6、POM、PEEK
±0.02 mm
至 250 mm
04 / 数控设备

我们使用的设备

设备等级与关键参数。具体清单需签署 NDA 后在调查表中提供。

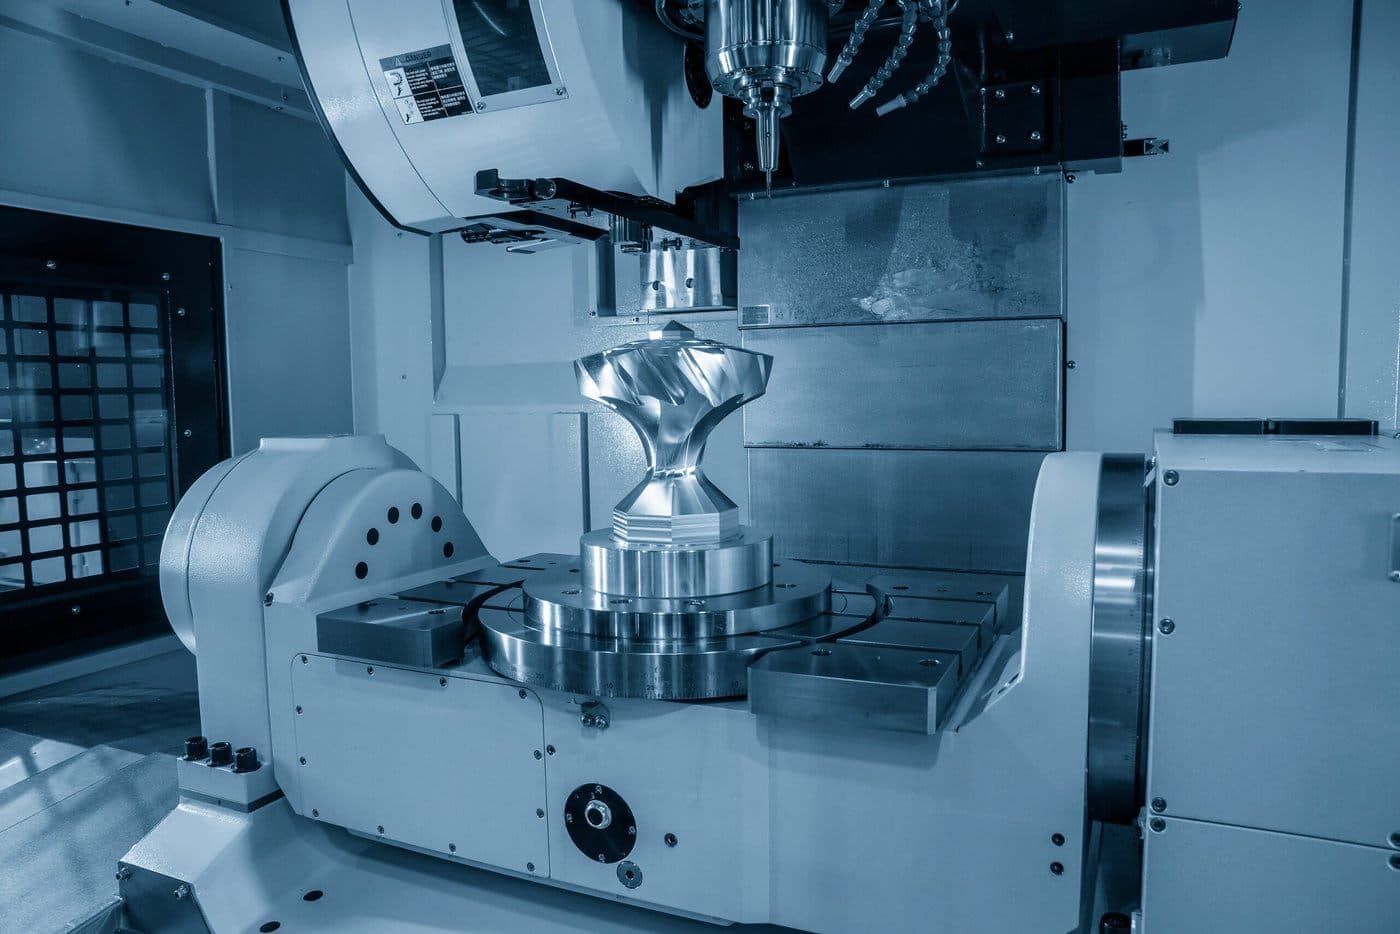
五轴加工中心 — Mazak VARIAXIS i-700
五轴加工中心01 / 05
五轴加工中心

Mazak VARIAXIS i-700

一次装夹完成复杂几何与倒扣加工——无需重新定位。

加工范围
700 × 700 × 500 mm
主轴
最高 12 000 rpm
重复定位精度
±0.003 mm
刀库
30 位
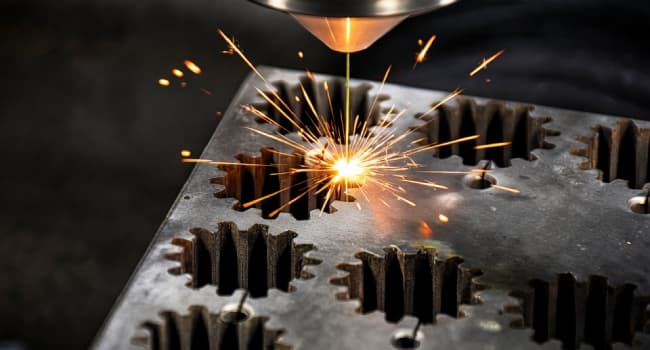
电火花线切割机 — Sodick AQ535L
电火花线切割机02 / 05
电火花线切割机

Sodick AQ535L

复杂轮廓与内腔的精密线切割,公差达 IT7。

加工范围
500 × 350 × 250 mm
厚度
至 250 mm
电极丝
⌀ 0.1–0.3 mm
精度
±0.003 mm
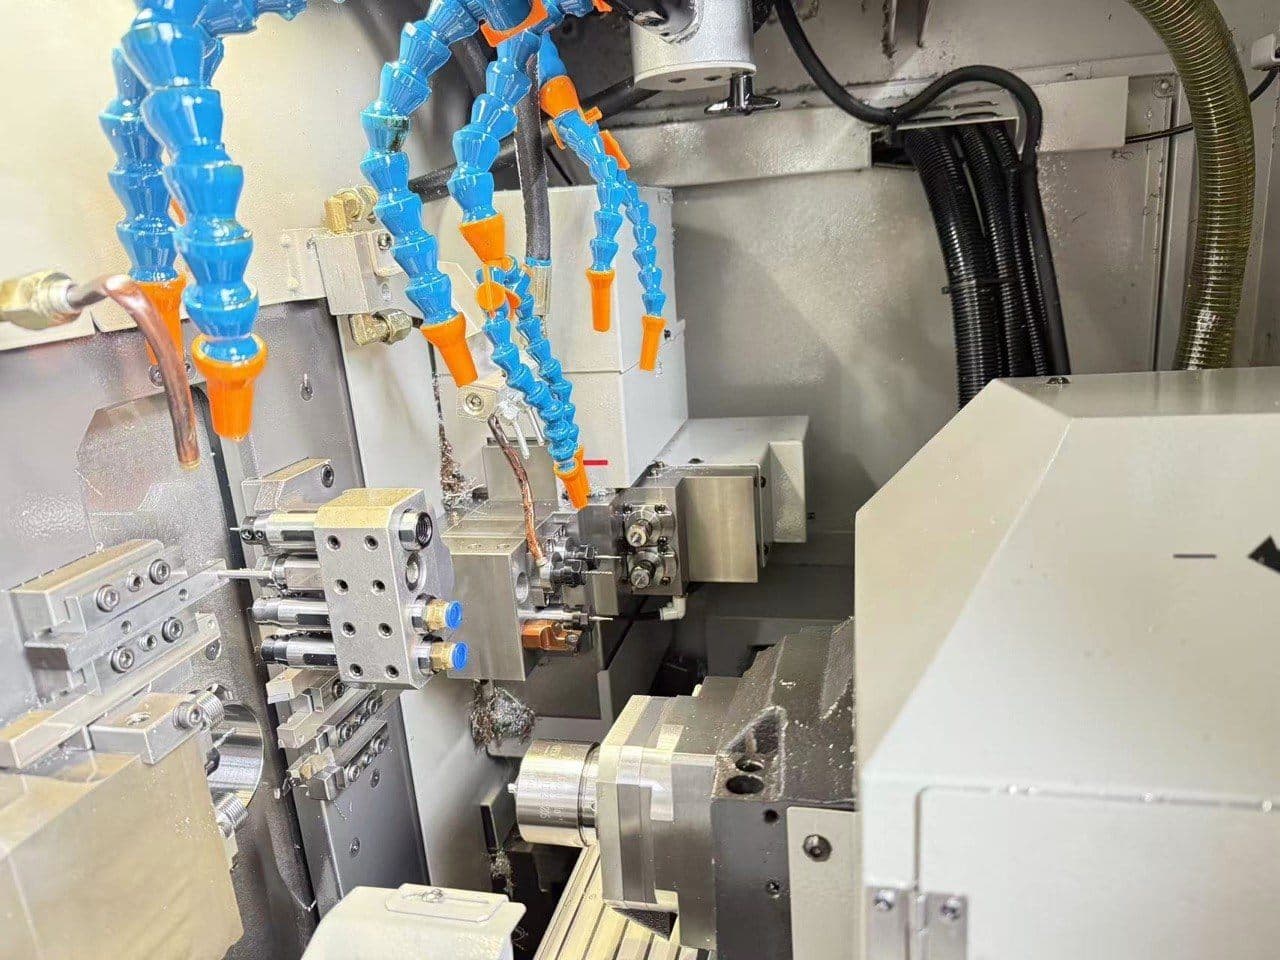
纵切自动车床 — Tsugami B0206-V
纵切自动车床03 / 05
纵切自动车床

Tsugami B0206-V

棒料小型精密零件批量车削——一次装夹完成全部工序。

棒料 ⌀
至 20 mm
主轴
10 000 / 12 000 rpm
刀具
27 位
控制系统
FANUC 0i-TF Plus
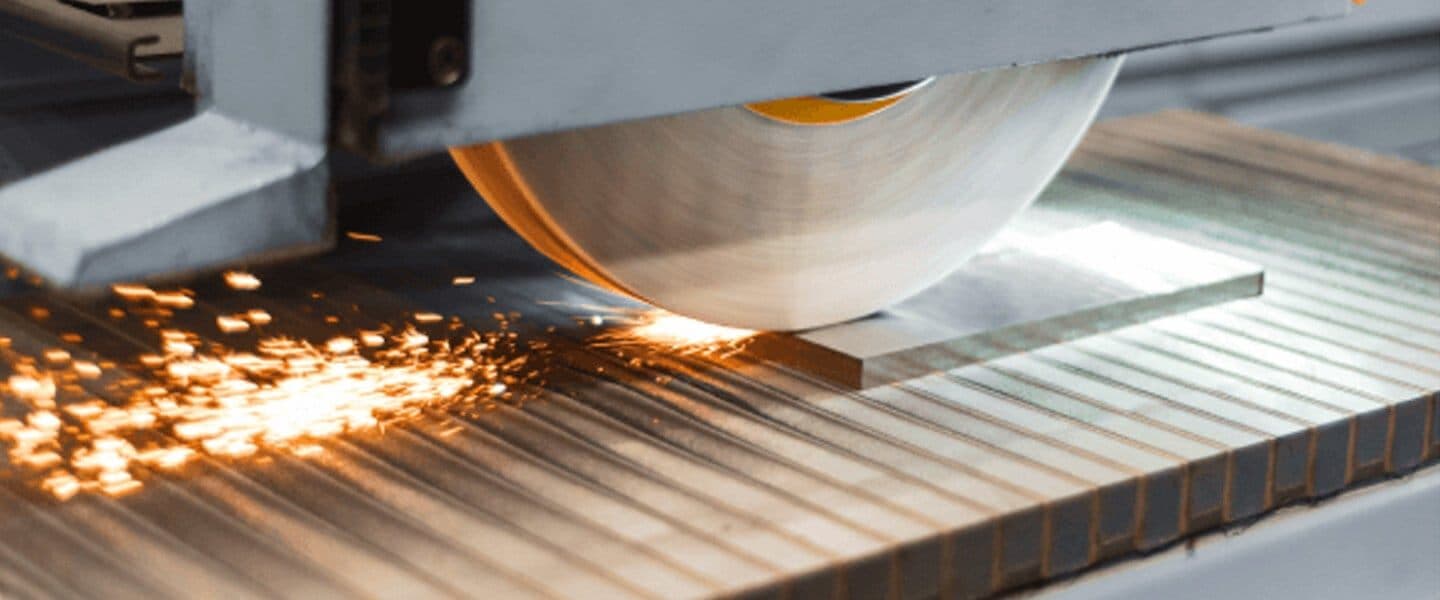
平面磨床 — Okamoto ACC-1224ST
平面磨床04 / 05
平面磨床

Okamoto ACC-1224ST

模板、底板与导向件——热处理后加工。

工作台
600 × 300 mm
精度
±0.002 mm
表面粗糙度
Ra 0.2 μm
磁力工作台
抛光工段 — 手工 + 金刚石研磨膏
抛光工段05 / 05
抛光工段

手工 + 金刚石研磨膏

表面镜面精修及密封配合面处理。

表面粗糙度
Ra 可达 0.02 μm
检测
SJ-410 轮廓仪
适用钢材
S136、2316、718H
应用
光学、医用塑料
NB

所示为设备等级;具体清单及序列号可在签署 NDA 后按需提供。

05 / 计量与检验

测量手段

每批次均经三坐标测量机检验。轮廓仪与显微镜用于棱边及各工序 Ra 检验。报告以 PDF 和 Excel 格式提供。

Primary instrument
三坐标测量机
Mitutoyo Crysta-Apex S 776
测量范围
700 × 700 × 600 mm
精度 MPE-E
(1.5 + L/333) μm
测头
Renishaw
软件
MCOSMOS / GeoMeasure
表面粗糙度轮廓仪
Mitutoyo SJ-410
Rz 量程
350 μm
分辨率
0.01 μm
参数
Ra、Rz、Rt、Rq、Rp、Rv
标准
ISO 4287 / GOST 2789-73
工具显微镜
Mitutoyo TM-505
放大倍数
至 100×
工作台
100 × 50 mm
检验
棱边、倒角、细牙螺纹
硬度计
ТР-5006 / Mitutoyo HR-320MS
标尺
HRC、HRB、HV、HB
检验
热处理抽检
06 / DFM 检查清单

发送图纸前的 8 条规则

请按清单核对——可节省报价与迭代时间。如某项无法满足——请明确说明,我们将核算替代方案。

Rule 01 / 08

型腔内圆角

内圆角 R ≥ 立铣刀 ⌀ 的 ½

尖锐内角只能采用电火花加工。R 0.5 mm = ⌀ 1 mm 球头铣刀。

Rule 02 / 08

最小壁厚

钢 0.8 mm · 铝 1.2 mm · 黄铜 1.0 mm · 塑料 1.5 mm

更薄会在加工中变形。如为关键要求请注明——我们会寻找解决方案。

Rule 03 / 08

孔深 / ⌀ 比

5:1 以内——标准钻头。10:1 以内——深孔钻削(单独工艺路线)。

超过 10:1——需专用刀具及主轴内冷。

Rule 04 / 08

螺纹

М2——标准 · М1.6——按需 · М1.2——仅丝锥加工

请注明螺距(М3×0.5 与 М3×0.35)及精度等级(6H / 6g)。

Rule 05 / 08

五轴加工内角圆角

内圆角 R ≥ 0.5 mm(⌀ 1 mm 铣刀)

减小 R 会成倍增加加工时间——有时两次走刀更经济。

Rule 06 / 08

默认表面粗糙度

Ra 3.2——非工作面 · Ra 1.6——配合面 · Ra 0.8——密封面

低于 Ra 0.4——需磨削或抛光,为单独工序。

Rule 07 / 08

一般公差

默认按 GOST 30893.1 m 级(ISO 2768-mK)

严公差——请在图纸上标注 IT / H / h / JS 并进行三坐标检验。

Rule 08 / 08

标识

深度 ≤ 0.15 mm · OCR-B 字体 · 最小字高 1.5 mm

激光 / 钢印 / 雕刻——根据表面与批量选择。

07 / 图纸与文件格式

需要提供的资料及格式

接受主流 CAD 格式。也可按草图 + 3D 模型工作——DFM 另行确认。

图纸最低要求
DRAWING / EXAMPLE
  • 01材料牌号,注明 GOST / EN / AISI
  • 02供货状态(轧材、热处理)
  • 03一般公差(GOST 30893.1 或 ISO 2768)
  • 04表面粗糙度(各工序 Ra)
  • 05涂镀层——种类、厚度、GOST / ISO / AMS
  • 06标识——类型、字体、位置
  • 07三坐标报告所需的检验尺寸
  • 08螺纹精度等级(6H / 6g)
3D 格式
06
  • ·STEP / STP(最为推荐)
  • ·IGES / IGS
  • ·X_T (Parasolid)
  • ·SLDPRT (SolidWorks)
  • ·PRT (NX / Creo)
  • ·JT
2D 图纸
03
  • ·DWG / DXF
  • ·带标题栏及有效版本号的 PDF
  • ·手绘草图 + 尺寸(经 DFM 确认)
08 / 表面处理工序

涂镀层与热处理

不锈钢钝化、激光打标及基础机械处理由本厂完成;电镀、热处理及复杂涂层由经过验证的合作伙伴完成。

由经过验证的合作伙伴完成
电镀、热处理及复杂涂层交由专业车间按规程完成。
08
  • 装饰性阳极氧化
    GOST 9.301-86、Ан.Окс.нхр
    8–25 μm,可选颜色
  • 硬质阳极氧化
    MIL-A-8625 Type III
    25–50 μm,HV 400–500
  • 镀锌
    GOST 9.301-86
    6–20 μm,铬酸盐钝化
  • 镀镍
    GOST 9.301-86
    6–25 μm
  • 化学氧化 (Cu)
    GOST 9.305-84
    银灰色,防护性
  • 电镀银 / 镀金
    按技术规范
    按图纸
  • 热处理
    GOST 4543-71
    淬火、回火、正火
  • 电解抛光
    Ra 可达 0.05 μm
10 / 文件

交付成果

按客户要求编制,也可按客户工厂规程执行。

设计文件(КД)工艺路线三坐标测量报告材料证书
11 / 常见问题

常见问题

01接受哪些 3D 模型格式?

STEP(首选)、IGES、X_T (Parasolid)、SLDPRT、PRT (NX/Creo)、JT。2D——DWG、DXF、带有效版本号的 PDF。无 3D 模型时可按草图 + 尺寸工作——DFM 另行确认。

02最小起订量是多少?

样件可从 1 件起。批量通常从 10 件起。完整工艺路线在 50 件以上时更具经济性。

03是否加工不锈钢和耐热合金?

12Х18Н10Т (AISI 321)、08Х18Н10Т (AISI 304L)、10Х17Н13М2Т (AISI 316Ti)、12Х13 为常规品种。耐热合金与工具钢按需提供。

04标准检验范围是怎样的?

50 件以内批次——逐件检验,每批出具三坐标测量报告。50–500 件——关键尺寸 100% 检验 + 10% 抽检。500 件以上——按 AQL 1.0 抽检(GOST R ISO 2859-1)。可按需提供 100% 全检。

05形位公差能达到什么水平?

平面度与平行度——可达 0.005 mm/100 mm。垂直度——可达 0.01 mm。径向跳动——从 0.005 mm 起。具体数值取决于工序与尺寸——请按 GOST 24642 在图纸上标注。

询价

发送图纸——
报价仅需 24 小时

填写表单,或通过任何方便的方式直接联系我们。

ПН–ПТ · 09:00–18:00 · МСК
咨询表单