01 / 06
Токарная обработка
Цилиндрические детали с допусками до ±0,005 мм.
Механическая обработка с ЧПУ, штамповка и литьё под давлением. Допуски до ±0,003 мм, контроль на каждой операции, объёмы от единичной детали до серийных партий.
Прислать чертёжЦилиндрические детали с допусками до ±0,005 мм.
5-осевые операции по сложным геометриям.
Серийная штамповка по комплекту оснастки.
Литьё под давлением инженерных пластмасс.
Цветные сплавы и латунь по запросу.
Полировка, гальваника, лазерная маркировка (через партнёров).
Реальные значения по типовым деталям. Жёсткие допуски и Ra ниже Ra 0,4 уточняйте — требуется отдельный маршрут.
По умолчанию общие допуски — ГОСТ 30893.1, класс m (средний). Для жёстких — указывайте явно (IT / H / h / JS).
Класс оборудования и ключевые параметры. Точная номенклатура — под NDA в опросе.
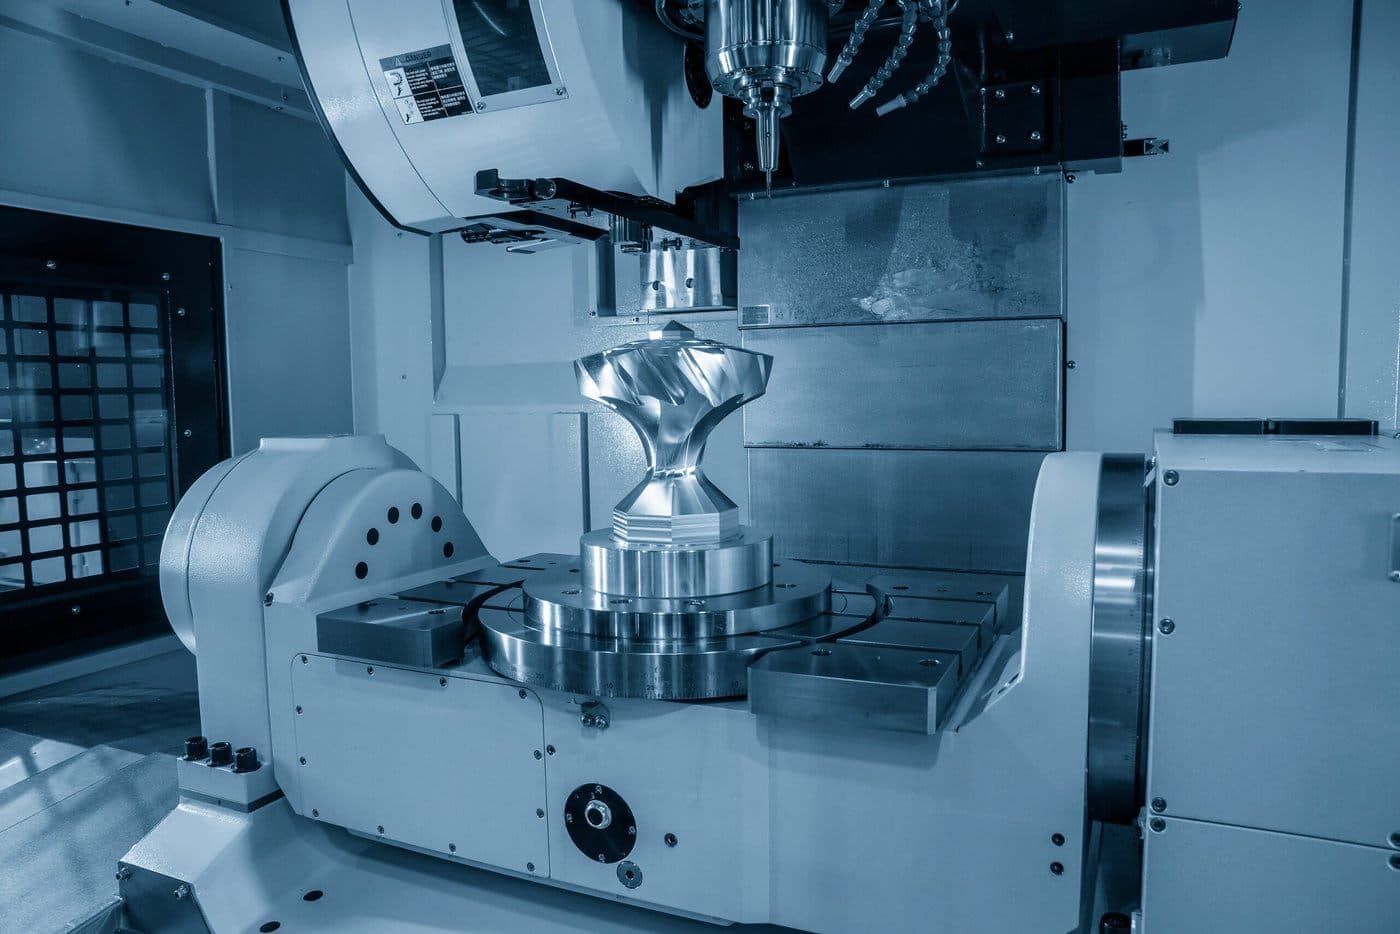
Сложные геометрии и поднутрения за одну установку — без перебазирования.
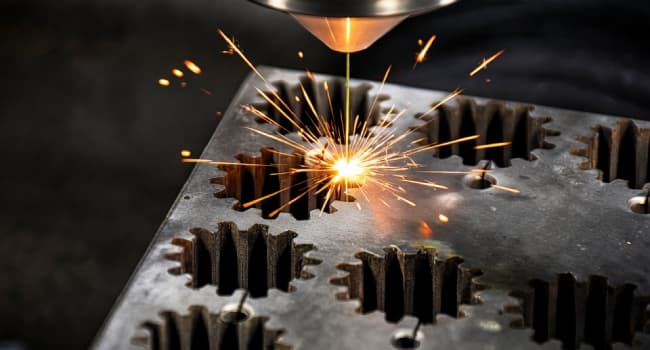
Контурная резка сложных профилей и внутренних контуров с допуском IT7.
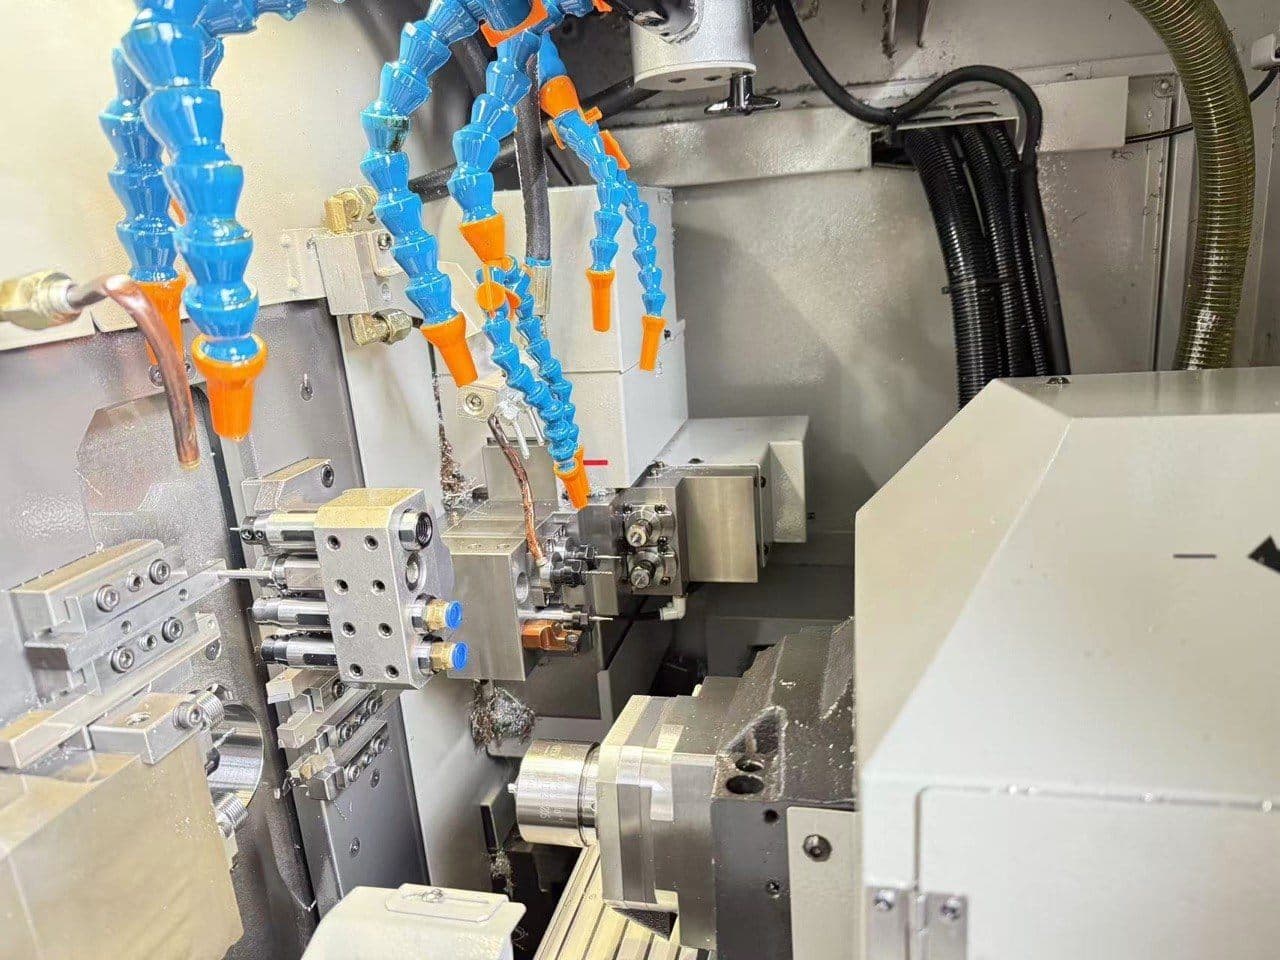
Серийное точение мелких прецизионных деталей из прутка — полный цикл за один установ.
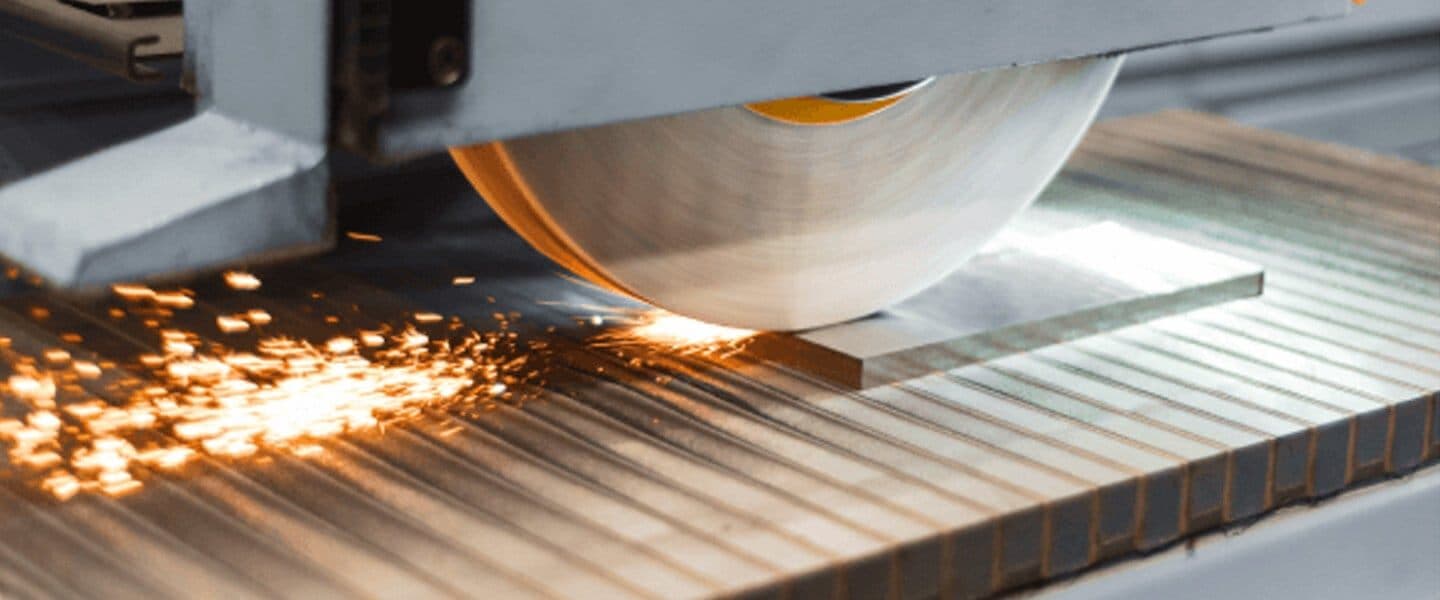
Плиты, основания и направляющие — после термообработки.
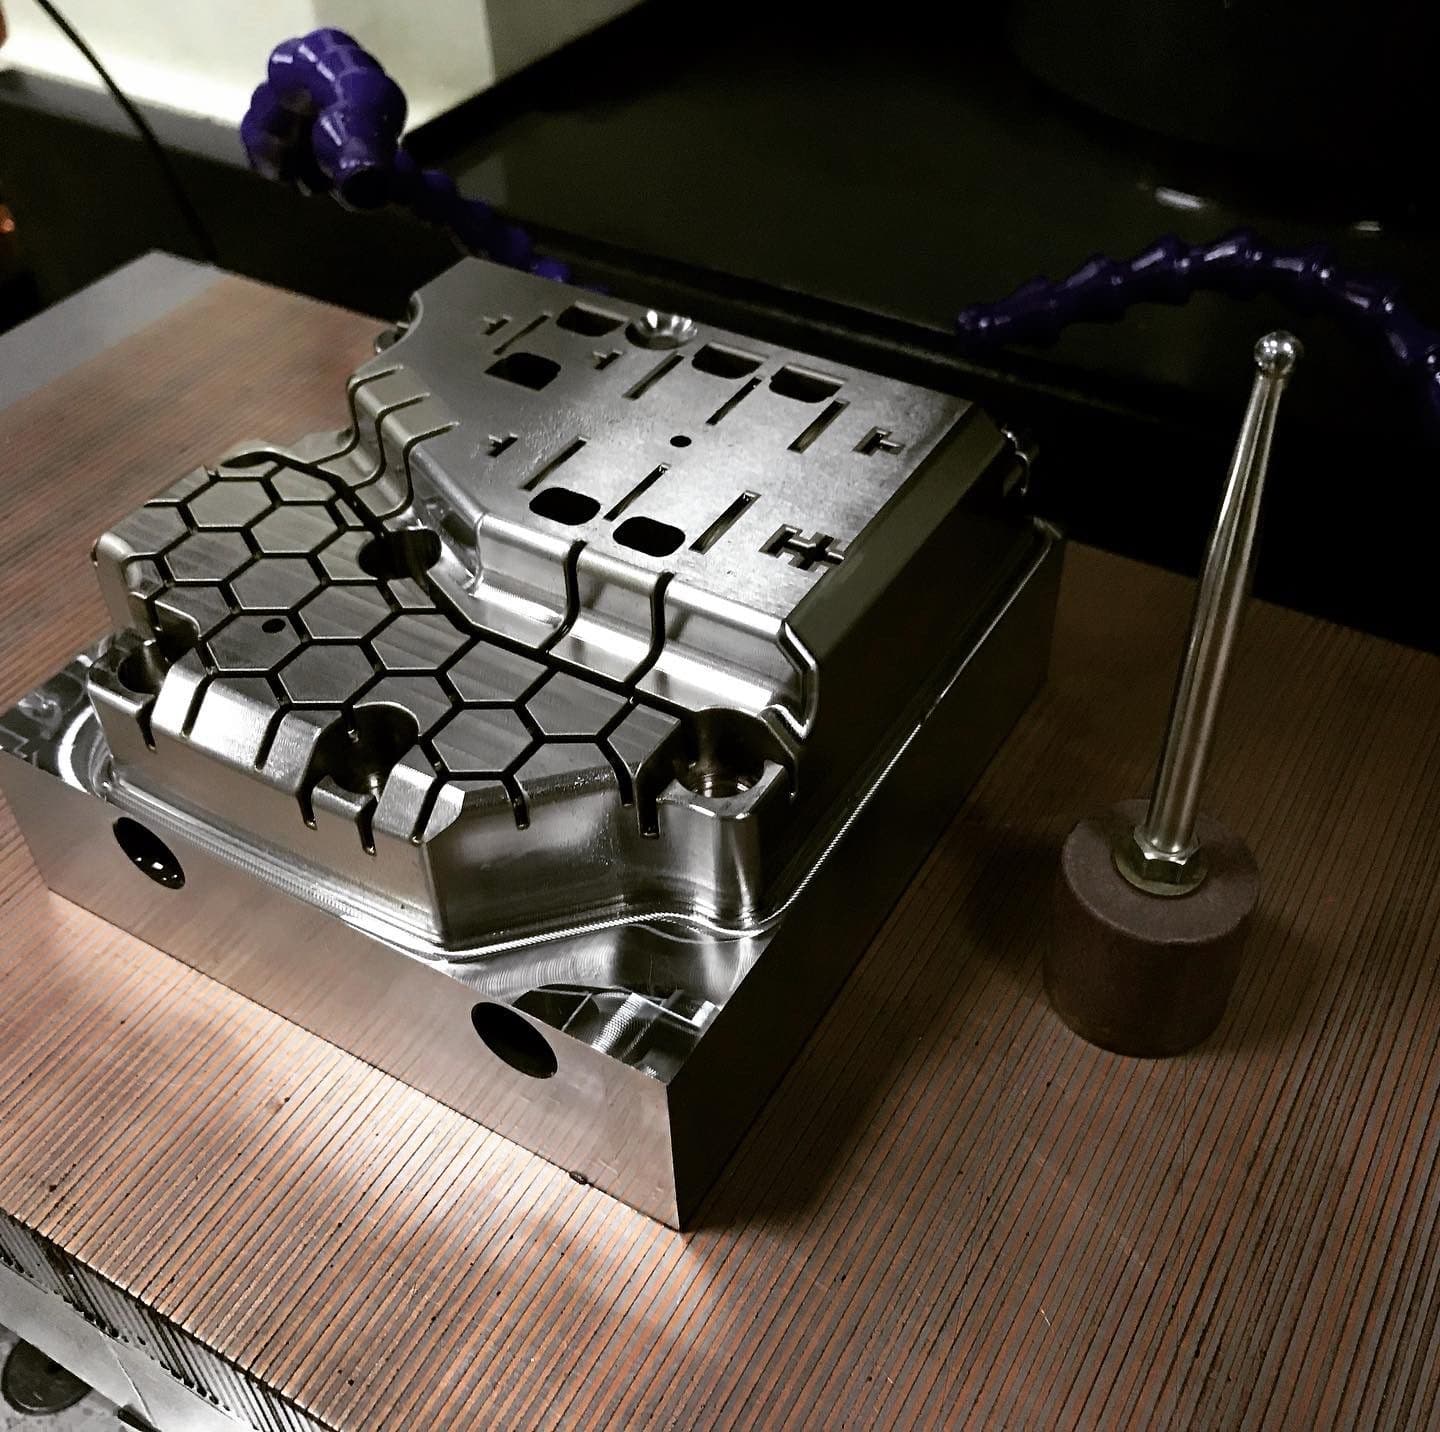
Финишная доводка поверхностей под зеркало и герметичные стыки.
Класс оборудования; точная номенклатура и серийные номера — по запросу под NDA.
КИМ — на каждой партии. Профилометр и микроскоп — для контроля кромок и Ra по операциям. Протоколы — PDF и Excel.
Проверьте по списку — сэкономит расчёт и итерации. Если что-то невозможно — напишите явно, посчитаем альтернативу.
Острые внутр. углы — только электроэрозия. R 0,5 мм = фреза ⌀ 1 мм с шар. наконечником.
Тоньше — деформация при обработке. Указывайте, если критично — найдём решение.
Свыше 10:1 — со специальным инструментом и охлаждением через шпиндель.
Указывайте шаг (М3×0,5 vs М3×0,35) и класс точности (6H / 6g).
Уменьшение R повышает время цикла кратно — иногда выгоднее два прохода.
Ниже Ra 0,4 — шлифовка или полировка, отдельная операция.
Для жёстких — IT / H / h / JS на чертеже + контроль КИМ.
Лазер / клеймо / гравировка — выбираем по поверхности и партии.
Принимаем основные CAD-форматы. По эскизу + 3D работаем тоже — DFM согласовываем отдельно.
Честно: пассивацию, лазерную маркировку и базовую механическую обработку делаем у себя; гальванику, термичку и сложные покрытия — через проверенных партнёров.
Несколько кейсов, на которых видно, что мы реально делаем. Под NDA — расширенный пакет с протоколами и видео процесса.
Все кейсы
Серия из нержавеющей стали 12Х18Н10Т, протоколы измерений по заводскому регламенту.

Нержавеющая сталь AISI 321 / AISI 316, протоколы измерений по заводскому регламенту.

Серийный выпуск спецкрепежа по чертежам заказчика. Контроль резьбы и геометрии на каждой партии.
Оформляем по требованиям заказчика, в т. ч. под заводской регламент.
STEP (предпочтительно), IGES, X_T (Parasolid), SLDPRT, PRT (NX/Creo), JT. 2D — DWG, DXF, PDF с актуальной ревизией. Без 3D работаем по эскизу + размерам — DFM согласовываем отдельно.
От одной единичной детали — для опытного образца. Серия — обычно от 10 шт. Полный отбор маршрута экономически целесообразен от 50 шт.
12Х18Н10Т (AISI 321), 08Х18Н10Т (AISI 304L), 10Х17Н13М2Т (AISI 316Ti), 12Х13 — постоянная номенклатура. Жаропрочные и инструментальные — по запросу.
Серия до 50 шт. — каждая деталь, протокол КИМ на партию. 50–500 шт. — 100% по критичным размерам + 10% выборка. >500 шт. — выборка по AQL 1,0 (ГОСТ Р ИСО 2859-1). Возможен 100% контроль по запросу.
Плоскостность и параллельность — до 0,005 мм/100 мм. Перпендикулярность — до 0,01 мм. Радиальное биение — от 0,005 мм. Конкретные значения зависят от операции и габарита — указывайте на чертеже по ГОСТ 24642.
Заполните форму или напишите нам напрямую — любым удобным способом.